木材 / 實木

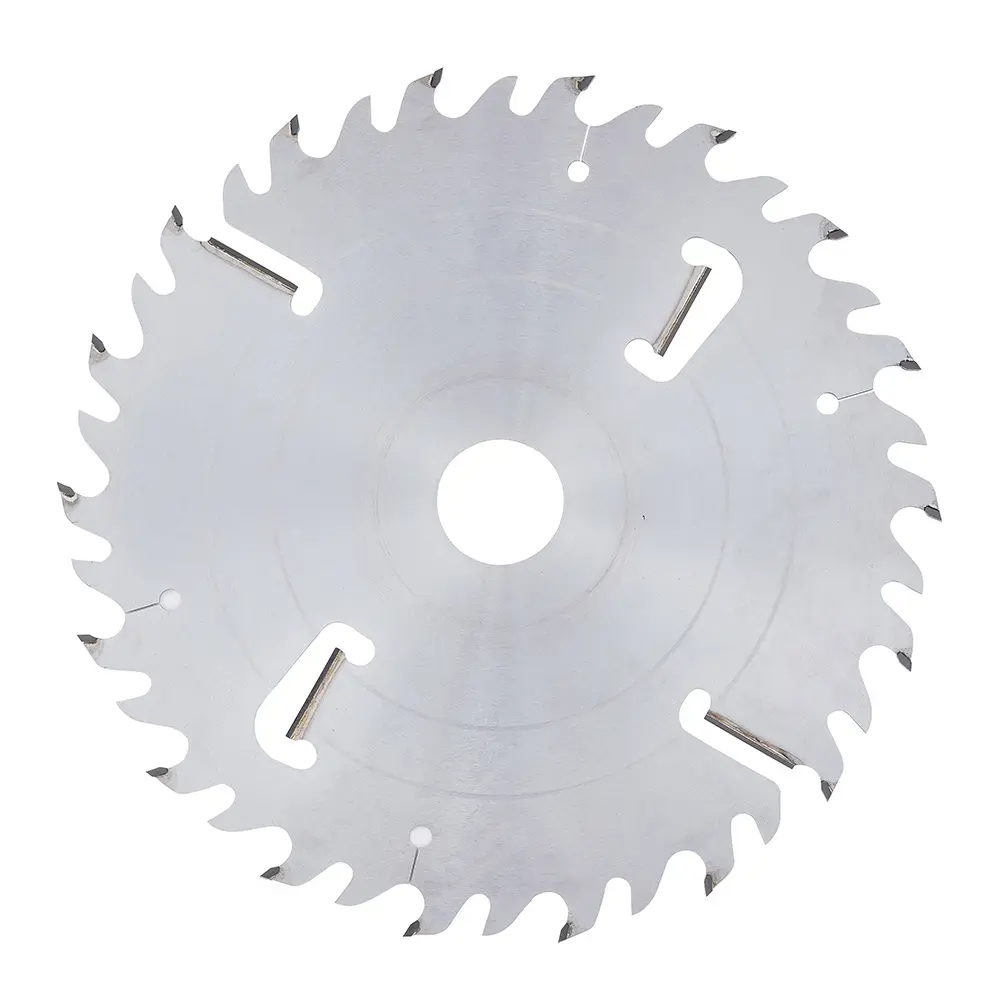
濕軟木多片縱切合金鋸片

產品編碼: SW6E

專為濕軟木和高樹脂木材的穩定多片縱剖而設計。

等級:
工業級
設備:
多片鋸及多片縱剖生產線
材料:
軟木、濕木材
應用:
濕軟木和高樹脂木材的多片縱剖

OEM/ODM 材料和工藝

基體材料:
75Cr1/80CrV2/SKS51
刀頭材料:
硬質合金
伸縮槽:
可選帶銅塞或不帶銅塞
表面處理:
拋光或鍍鉻
張力環:
明環或暗環結構
減振設計:
減振槽,或在槽內填充熱塑性聚氨酯(TPU)

典型規格

產品編號D 外徑 (mm)B 切寬 (mm)b 基體厚度 (mm)d 內孔 (mm)Z 齒數齒型刮刀數量α 前角 (°)
SW6E03013003.42.05018+18FTG2+222
SW6E03023003.42.05020FTG2+222
SW6E03513504.22.85018+18FTG2+222
SW6E03523504.02.55020FTG2+222
SW6E04014004.43.05018+18FTG2+222
SW6E04024004.43.05024FTG2+222
SW6E04514504.83.35018+18FTG2+222
SW6E04524504.83.35024FTG2+222
SW6E05015005.03.55018+18FTG4+222
SW6E05025005.03.55028FTG4+222
SW6E05515505.23.65018+18FTG4+222
SW6E05525505.23.65028FTG4+222
SW6E06016005.84.25018+18FTG4+222
SW6E06026005.84.25028FTG4+222
SW6E06316306.04.25018+18FTG4+222
SW6E06326306.04.25028FTG4+222
SW6E06516506.04.25018+18FTG4+222
SW6E06526506.04.25028FTG4+222
  • 可根據客户需求訂製規格。

常見應用

  • 在多片縱剖生產線上,一次進料將濕軟木板材縱向剖分為多種目標寬度。
  • 用於鋸木廠和木材再加工廠對新鋸木料及高樹脂軟木進行初次縱剖。
  • 適用於要求切寬穩定、鋸路平直且鋸片壽命可預測的連續大批量生產,有助於保持較高出材率和生產效率。

核心性能優勢

  • 齒部幾何參數專門針對濕木材和高樹脂木材優化,即使採用較高進給速度,也能在保證切面質量的同時實現穩定高速切削。
  • 鋸齒採用優質超細晶粒硬質合金製成,兼具出色耐磨性、鋒利刃口以及加工高磨蝕性、高樹脂軟木時的可靠性能。
  • 鋸片基體採用優質工具鋼精密製造,具有出色剛性、合理張力和抗變形能力,可承受嚴苛的多鋸片組合工況。
  • 優化的切寬、基體厚度和張力處理工藝,有助於同一主軸上的多片鋸片保持平直、相互平行的鋸路。
  • 高效排屑設計可有效減少齒槽積屑和熱量積聚,即使加工含水率較高的新伐木材也能穩定運行。
  • 可配置伸縮槽和減振結構,進一步提高連續作業時的運行穩定性並延長使用壽命。

該合金鋸片可解決的問題

  • 多片鋸組合中各鋸片切寬漂移或鋸路不一致,導致材料浪費和尺寸精度下降。
  • 加工濕軟木或高樹脂軟木時,刃口迅速積垢、樹脂堆積且切削不穩定。
  • 重載連續生產中鋸齒過早磨損或崩齒,修磨間隔過短。
  • 切削穩定性差、材料去除量過大以及頻繁調整或停線造成整體出材率降低。

應用説明

  • 每次生產前,應確保同一主軸上的所有鋸片在外徑、切寬和側隙方面精確匹配,以獲得一致的切削性能。
  • 根據木材含水率、樹脂含量和樹種設定合適的進給速度與主軸轉速,防止過熱和樹脂積聚。
  • 確保排屑系統高效運行並定期清潔,防止樹脂在齒槽和基體伸縮槽周圍堆積。
  • 應在刃口出現嚴重鈍圓前及時修磨,以保持嚴格的寬度公差、降低設備負荷並維持切削效率。
  • 定期檢查並維護主軸對中狀態和鋸片張力,以獲得最佳多片縱剖性能並儘可能延長刀具壽命。

相關產品

查看所有產品
板材裁切用 PCD 錐形劃線鋸片

木材

板材裁切用 PCD 錐形劃線鋸片

專為刨花板、MDF 和膠合板等雙面飾面板,尤其是三聚氰胺飾面板的表層預劃切而設計,可獲得出色切邊並延長鋸片壽命。

板材裁切用錐形劃線合金鋸片

木材

板材裁切用錐形劃線合金鋸片

專為刨花板、MDF 和膠合板等雙面飾面板,尤其是三聚氰胺飾面板的表層預劃切而設計,可獲得出色切邊並延長鋸片壽命。

成型機組用硬質合金刀具

木材

成型機組用硬質合金刀具

鋸木生產線成型機組用硬質合金刀具,專為 Linck、EWD 和 Hewsaw 自動化生產線的原木成型與削片而設計。