木材 / 实木

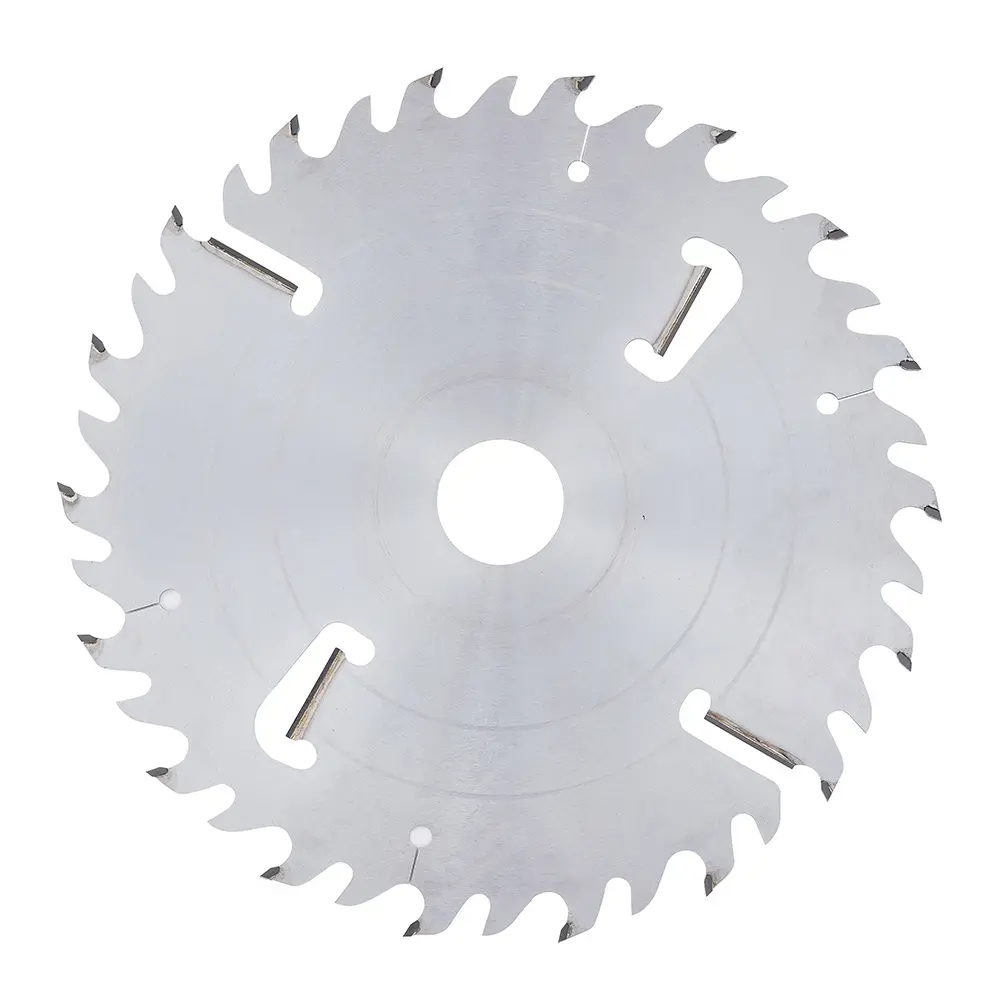
湿软木多片纵切合金锯片

产品编码: SW6E

专为湿软木和高树脂木材的稳定多片纵剖而设计。

等级:
工业级
设备:
多片锯及多片纵剖生产线
材料:
软木、湿木材
应用:
湿软木和高树脂木材的多片纵剖

OEM/ODM 材料和工艺

基体材料:
75Cr1/80CrV2/SKS51
刀头材料:
硬质合金
伸缩槽:
可选带铜塞或不带铜塞
表面处理:
抛光或镀铬
张力环:
明环或暗环结构
减振设计:
减振槽,或在槽内填充热塑性聚氨酯(TPU)

典型规格

产品编号D 外径 (mm)B 切宽 (mm)b 基体厚度 (mm)d 内孔 (mm)Z 齿数齿型刮刀数量α 前角 (°)
SW6E03013003.42.05018+18FTG2+222
SW6E03023003.42.05020FTG2+222
SW6E03513504.22.85018+18FTG2+222
SW6E03523504.02.55020FTG2+222
SW6E04014004.43.05018+18FTG2+222
SW6E04024004.43.05024FTG2+222
SW6E04514504.83.35018+18FTG2+222
SW6E04524504.83.35024FTG2+222
SW6E05015005.03.55018+18FTG4+222
SW6E05025005.03.55028FTG4+222
SW6E05515505.23.65018+18FTG4+222
SW6E05525505.23.65028FTG4+222
SW6E06016005.84.25018+18FTG4+222
SW6E06026005.84.25028FTG4+222
SW6E06316306.04.25018+18FTG4+222
SW6E06326306.04.25028FTG4+222
SW6E06516506.04.25018+18FTG4+222
SW6E06526506.04.25028FTG4+222
  • 可根据客户需求定制规格。

常见应用

  • 在多片纵剖生产线上,一次进料将湿软木板材纵向剖分为多种目标宽度。
  • 用于锯木厂和木材再加工厂对新锯木料及高树脂软木进行初次纵剖。
  • 适用于要求切宽稳定、锯路平直且锯片寿命可预测的连续大批量生产,有助于保持较高出材率和生产效率。

核心性能优势

  • 齿部几何参数专门针对湿木材和高树脂木材优化,即使采用较高进给速度,也能在保证切面质量的同时实现稳定高速切削。
  • 锯齿采用优质超细晶粒硬质合金制成,兼具出色耐磨性、锋利刃口以及加工高磨蚀性、高树脂软木时的可靠性能。
  • 锯片基体采用优质工具钢精密制造,具有出色刚性、合理张力和抗变形能力,可承受严苛的多锯片组合工况。
  • 优化的切宽、基体厚度和张力处理工艺,有助于同一主轴上的多片锯片保持平直、相互平行的锯路。
  • 高效排屑设计可有效减少齿槽积屑和热量积聚,即使加工含水率较高的新伐木材也能稳定运行。
  • 可配置伸缩槽和减振结构,进一步提高连续作业时的运行稳定性并延长使用寿命。

该合金锯片可解决的问题

  • 多片锯组合中各锯片切宽漂移或锯路不一致,导致材料浪费和尺寸精度下降。
  • 加工湿软木或高树脂软木时,刃口迅速积垢、树脂堆积且切削不稳定。
  • 重载连续生产中锯齿过早磨损或崩齿,修磨间隔过短。
  • 切削稳定性差、材料去除量过大以及频繁调整或停线造成整体出材率降低。

应用说明

  • 每次生产前,应确保同一主轴上的所有锯片在外径、切宽和侧隙方面精确匹配,以获得一致的切削性能。
  • 根据木材含水率、树脂含量和树种设定合适的进给速度与主轴转速,防止过热和树脂积聚。
  • 确保排屑系统高效运行并定期清洁,防止树脂在齿槽和基体伸缩槽周围堆积。
  • 应在刃口出现严重钝圆前及时修磨,以保持严格的宽度公差、降低设备负荷并维持切削效率。
  • 定期检查并维护主轴对中状态和锯片张力,以获得最佳多片纵剖性能并尽可能延长刀具寿命。

相关产品

查看所有产品
板材裁切用 PCD 锥形划线锯片

木材

板材裁切用 PCD 锥形划线锯片

专为刨花板、MDF 和胶合板等双面饰面板,尤其是三聚氰胺饰面板的表层预划切而设计,可获得出色切边并延长锯片寿命。

板材裁切用锥形划线合金锯片

木材

板材裁切用锥形划线合金锯片

专为刨花板、MDF 和胶合板等双面饰面板,尤其是三聚氰胺饰面板的表层预划切而设计,可获得出色切边并延长锯片寿命。

成型机组用硬质合金刀具

木材

成型机组用硬质合金刀具

锯木生产线成型机组用硬质合金刀具,专为 Linck、EWD 和 Hewsaw 自动化生产线的原木成型与削片而设计。