主な用途
- エッジャーや直線縦挽き機で粗挽き材・大判材をエッジ加工し、不規則な天然の端を平坦で直角な基準面に仕上げます。
- フィンガージョイント、幅はぎ接着、積層前に、ダブルエンドテノーナー、精密横切り機、エッジャーで無垢材部品を正確な幅へ整えます。
- 床材、モールディング、フィンガージョイント材の生産で、縦挽き機や多枚挽き機を使い無垢板を均一幅のストリップに切断します。
- 窓枠、ドア枠、家具部品の製造で、ダブルエンドテノーナーによる肩加工・段加工に使用します。
- MDF、合板、パーティクルボードを無垢材と同じ機械で加工する場合のエッジトリミングにも対応します。
主な性能上の特長
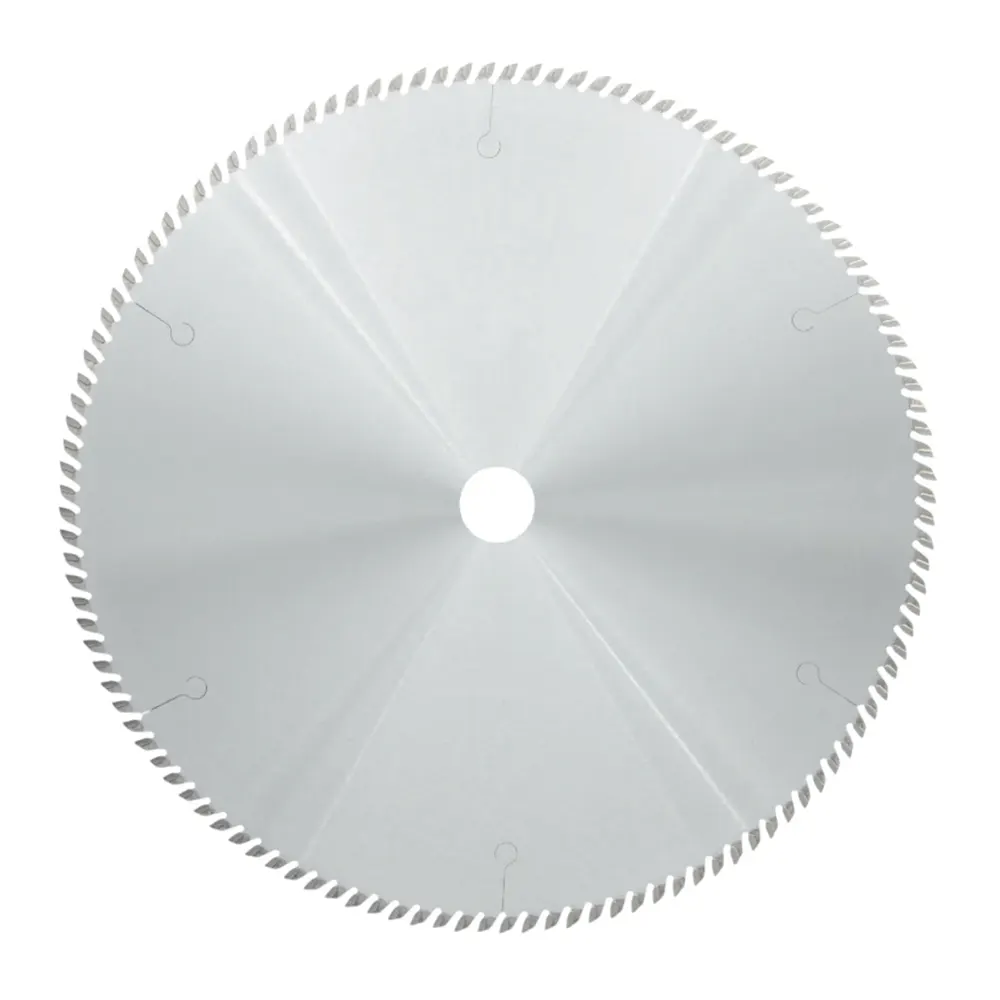
- ATB歯形が軟材・硬材にきれいで欠けのないエッジを形成し、接着やフィンガージョイント前の追加プレーナー加工を減らします。
- 精密研削した超硬チップが高速送りの長時間運転でも切れ味を維持し、長いロットを通してエッジ品質を安定させます。
- 薄い切断幅によりエッジ加工や縦挽きの材料ロスを抑え、高価な硬材の加工で特に効果を発揮します。
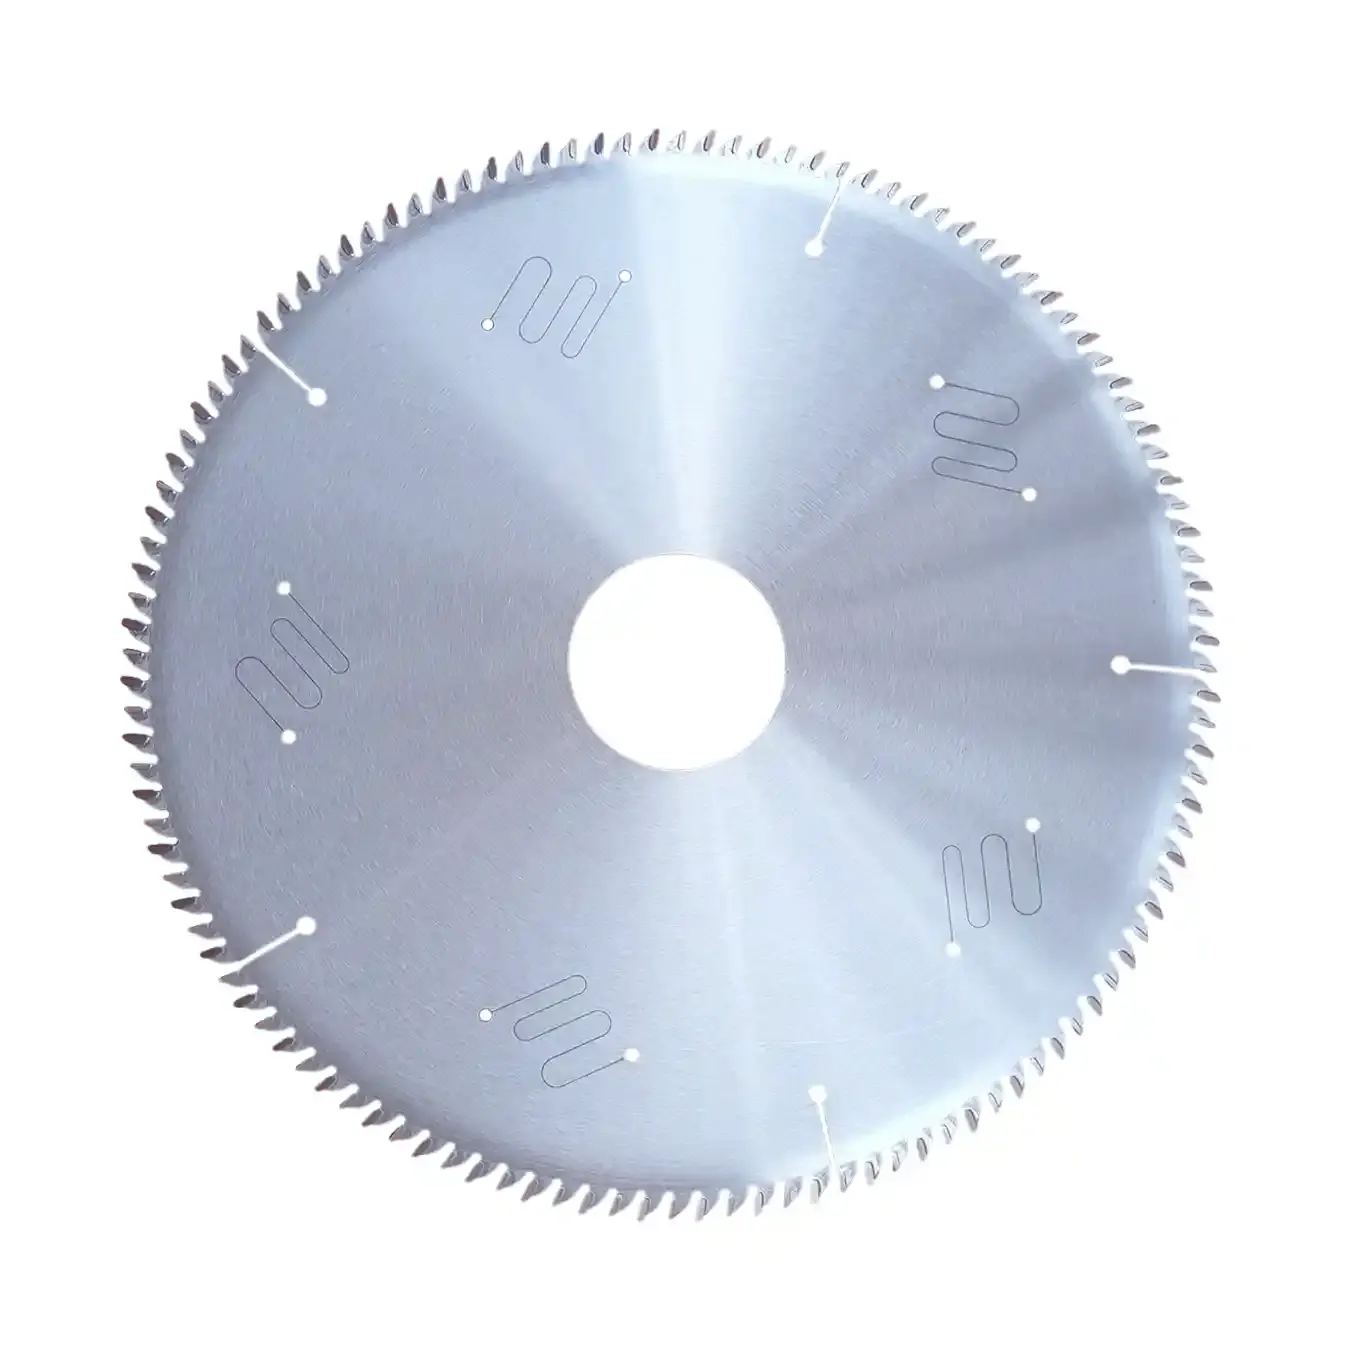
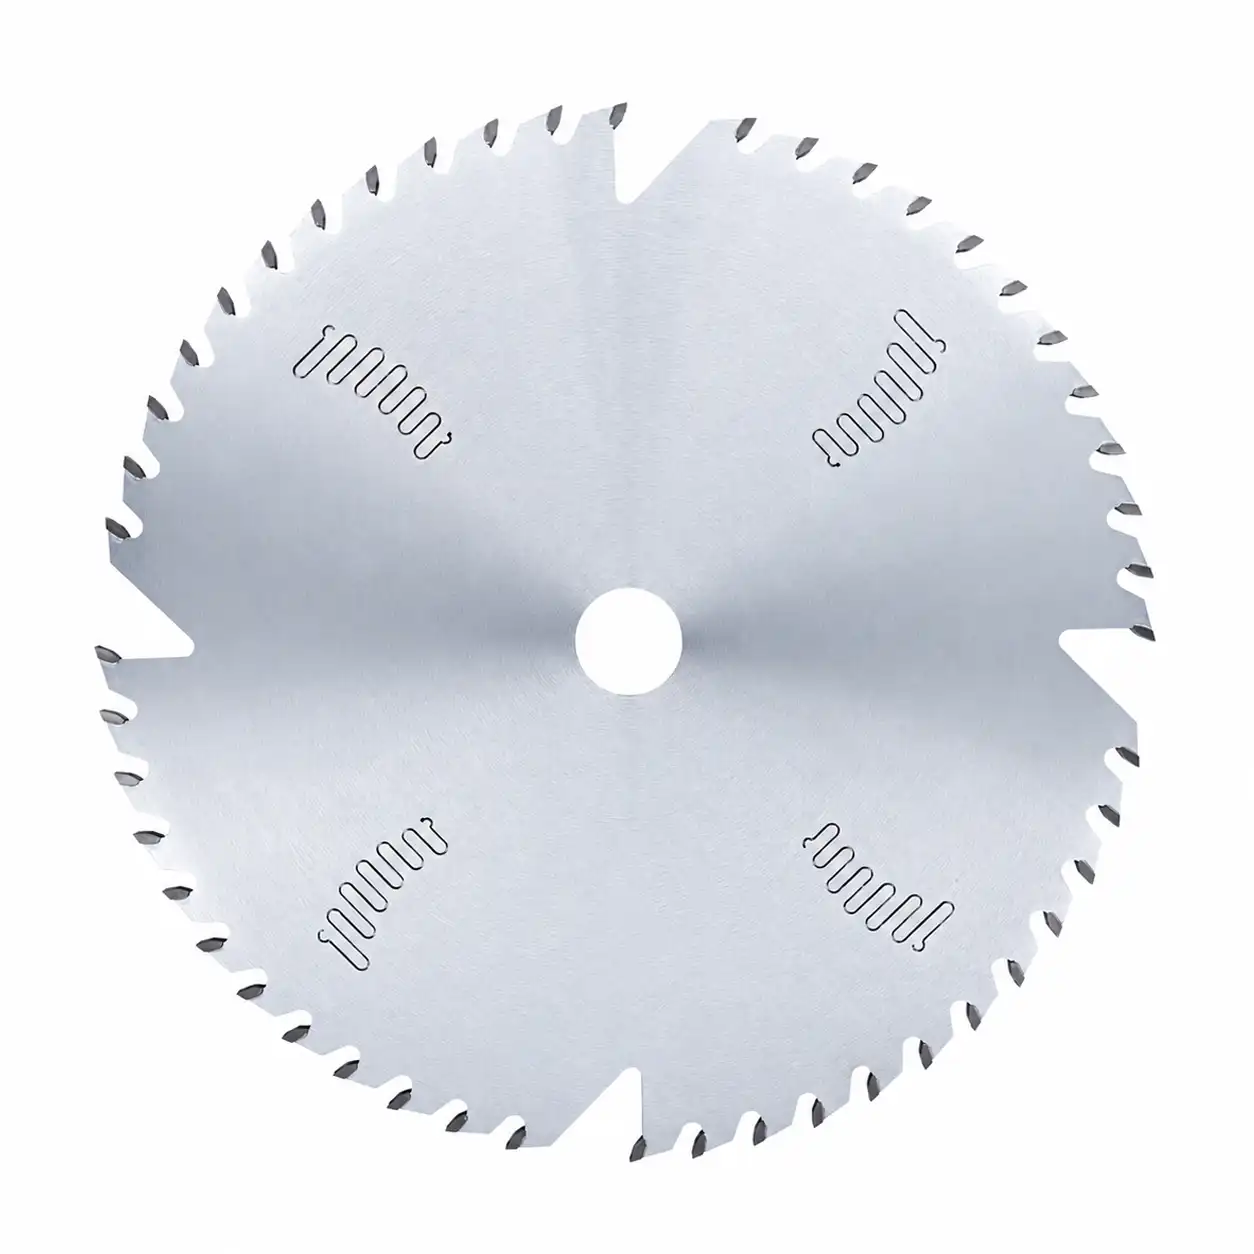
- TPU充填を選択できる防振膨張スロットと精密テンショニングにより、多枚挽きの高速送り時の振動を抑え、直進性と寸法精度を高めます。
- 付着防止処理(研磨仕上げまたはクロムめっき)がヤニや樹脂の堆積を防ぎ、シフト全体で回転バランスと切断品質を維持します。
使用上の注意
- 幅はぎ接着やフィンガージョイントでは、加工エッジが直線かつ直角である必要があります。わずかなずれも接着すき間になるため、ソーの振れとフェンスの芯出しを定期的に確認してください。
- 高速エッジ加工・縦挽きには48~70T、後工程の接着や精密仕上げで厳しい公差が必要な場合は、より高い歯数を選定してください。
- 多枚挽き機で複数のソーを並列使用する場合、板幅全体でストリップ幅を一定にするため、全ソーの外径と切断幅を一致させてください。
- ヤニや樹脂を定期的に除去してください。堆積物は切削圧を不均一にし、テーパーや曲がったエッジを生じて接着品質を低下させます。