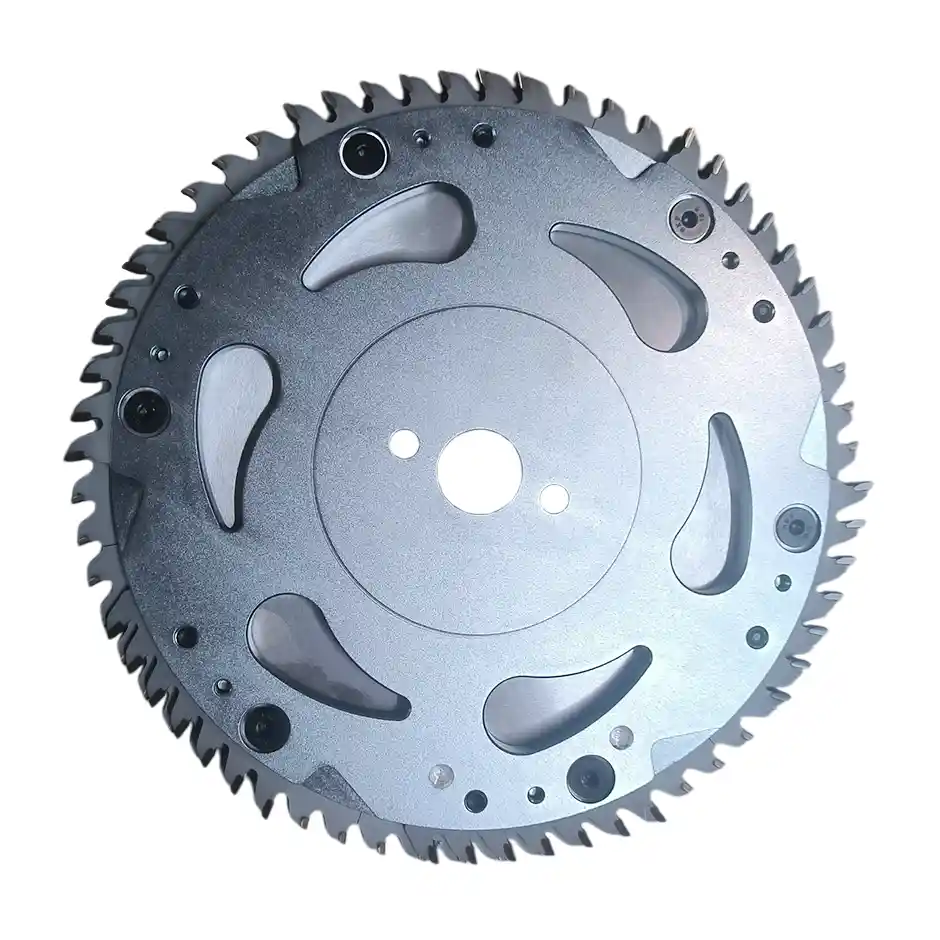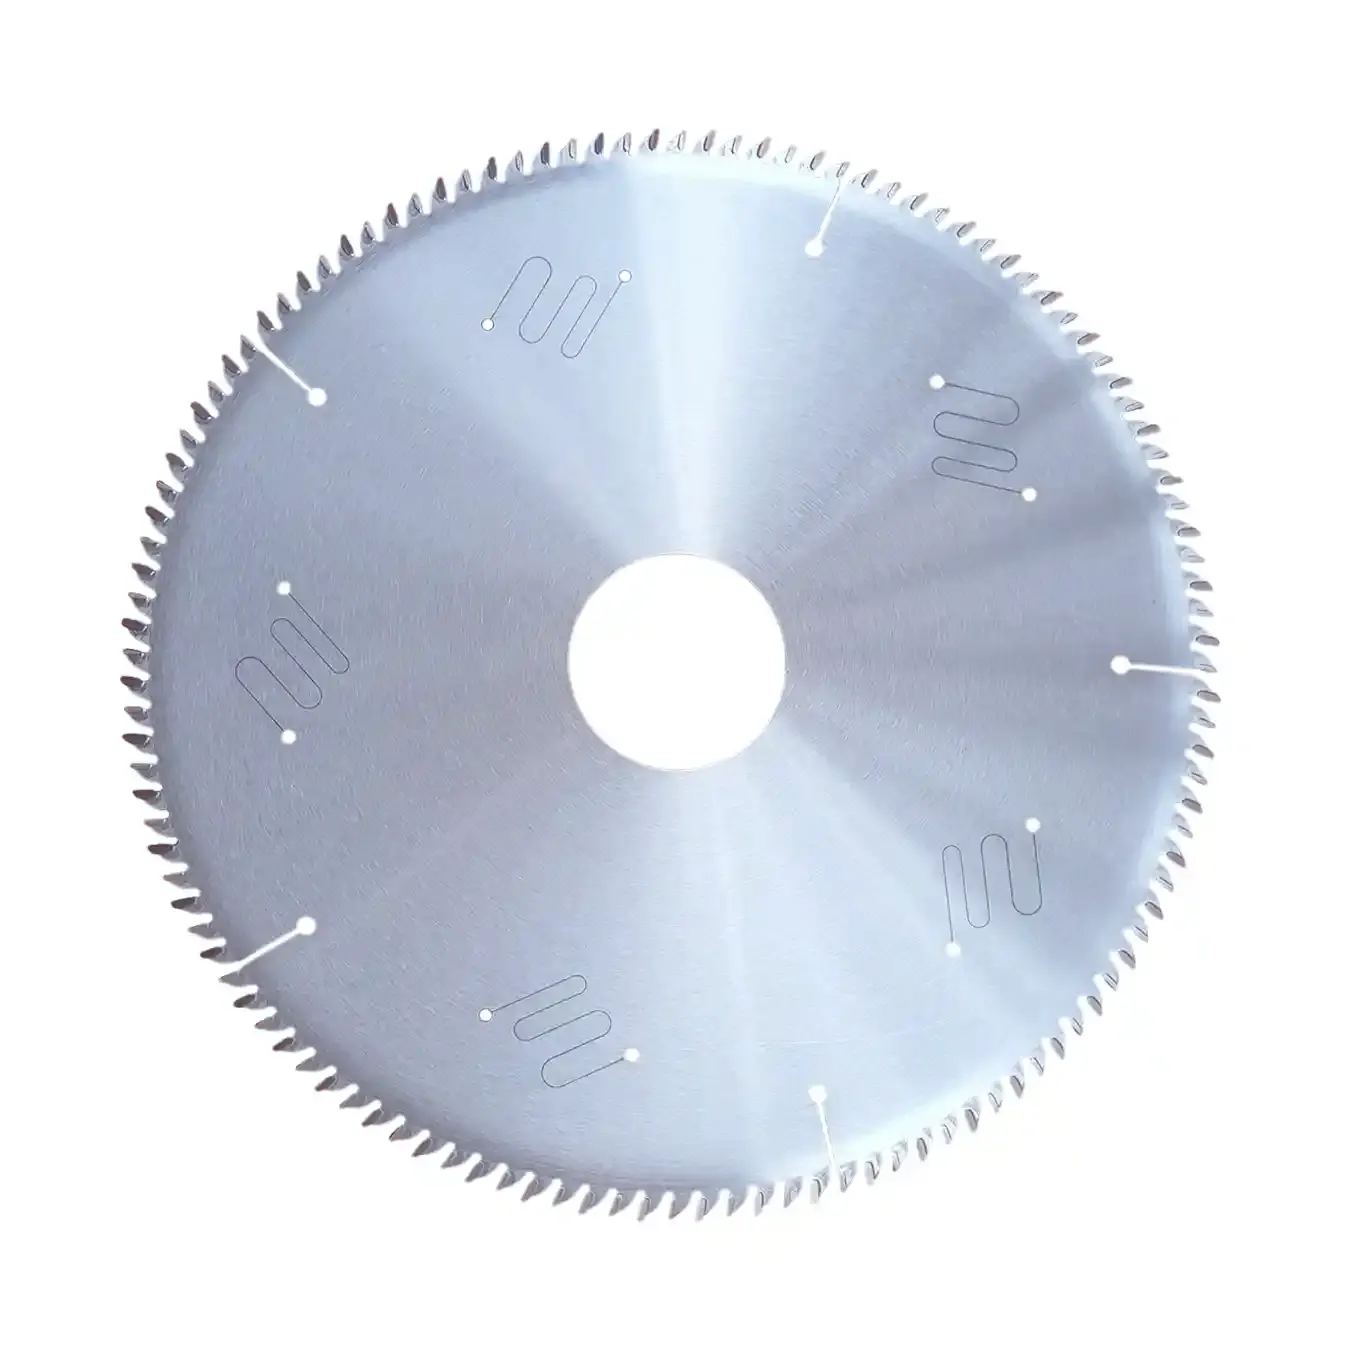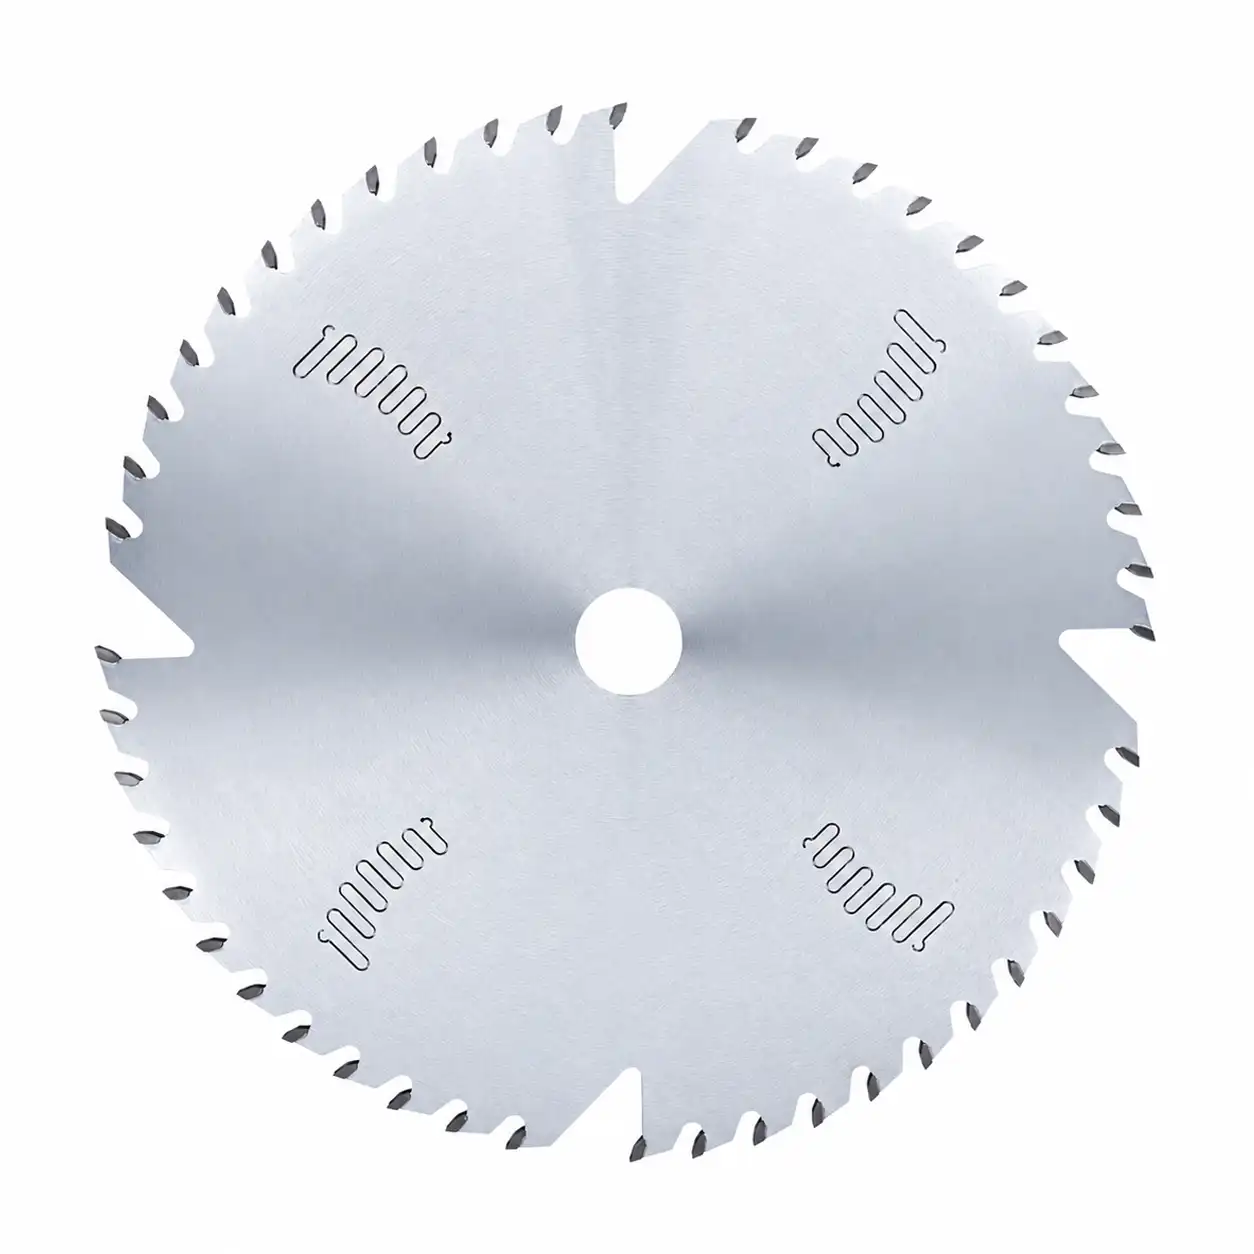
Applicazioni tipiche
- Refilatura e taglio longitudinale rettilineo di tavolame segato grezzo e tavoloni su refilatrici e seghe longitudinali rettilinee, per trasformare i bordi naturali irregolari in superfici di riferimento piane e ortogonali per le lavorazioni successive.
- Rifilatura a larghezza precisa di componenti in legno massiccio su tenonatrici doppie, squadratrici e seghe rifilatrici prima della giunzione a pettine, dell’incollaggio di costa o della laminazione.
- Taglio longitudinale multilama di tavole in legno massiccio in listelli di larghezza uniforme su seghe longitudinali e multilame impiegate nella produzione di pavimenti, profili e semilavorati per giunzioni a pettine.
- Tagli di spallamento e a gradino su tenonatrici doppie nella produzione di telai per finestre, telai per porte e componenti per mobili.
- Rifilatura dei bordi di pannelli MDF, compensato e truciolare quando questi materiali vengono lavorati sulle stesse macchine insieme al legno massiccio.
Principali vantaggi prestazionali
- La geometria dei denti ATB produce bordi di taglio puliti e privi di schegge sia su legno tenero sia su legno duro, riducendo o eliminando la necessità di ulteriori operazioni di giunzione o piallatura prima dell’incollaggio e della giunzione a pettine.
- I denti in carburo di tungsteno rettificati con precisione mantengono l’affilatura durante lunghi cicli produttivi su rifilatrici e refilatrici ad alto avanzamento, garantendo una qualità del bordo uniforme sui lotti estesi.
- Le versioni con spessore di taglio ridotto minimizzano la perdita di materiale durante la rifilatura dei bordi e il taglio longitudinale, un vantaggio particolarmente importante nella lavorazione di legni duri pregiati.
- Gli intagli di dilatazione antivibrazione, con riempimento TPU opzionale, e il corpo tensionato con precisione riducono le vibrazioni alle alte velocità di avanzamento sulle seghe multilame, migliorando la rettilineità del taglio e la precisione dimensionale.
- Il trattamento superficiale antiaderente, con finitura lucidata o cromatura, impedisce l’accumulo di pece e resina sul corpo della lama, mantenendo la rotazione equilibrata e i tagli puliti per l’intero turno.
Note applicative
- Per l’incollaggio di costa e la giunzione a pettine, il bordo rifilato deve essere rettilineo e ortogonale: controllare regolarmente l’oscillazione della lama circolare e l’allineamento della guida della macchina, poiché anche piccoli scostamenti si traducono direttamente in fessure nel giunto incollato.
- Adeguare il numero di denti all’operazione: un numero medio di denti (48–70 denti) è indicato per la refilatura e il taglio longitudinale ad alto avanzamento; un numero maggiore produce superfici più pulite quando le successive operazioni di incollaggio o finitura richiedono tolleranze più strette.
- Sulle seghe multilame con più lame circolari in parallelo, assicurarsi che tutte abbiano diametro e larghezza di taglio corrispondenti, così da mantenere uniforme la larghezza dei listelli sull’intera larghezza della tavola.
- Rimuovere regolarmente i depositi di pece e resina; il loro accumulo sulle lame di rifilatura e refilatura provoca una pressione di taglio irregolare e genera bordi rastremati o incurvati che compromettono la qualità del giunto incollato.