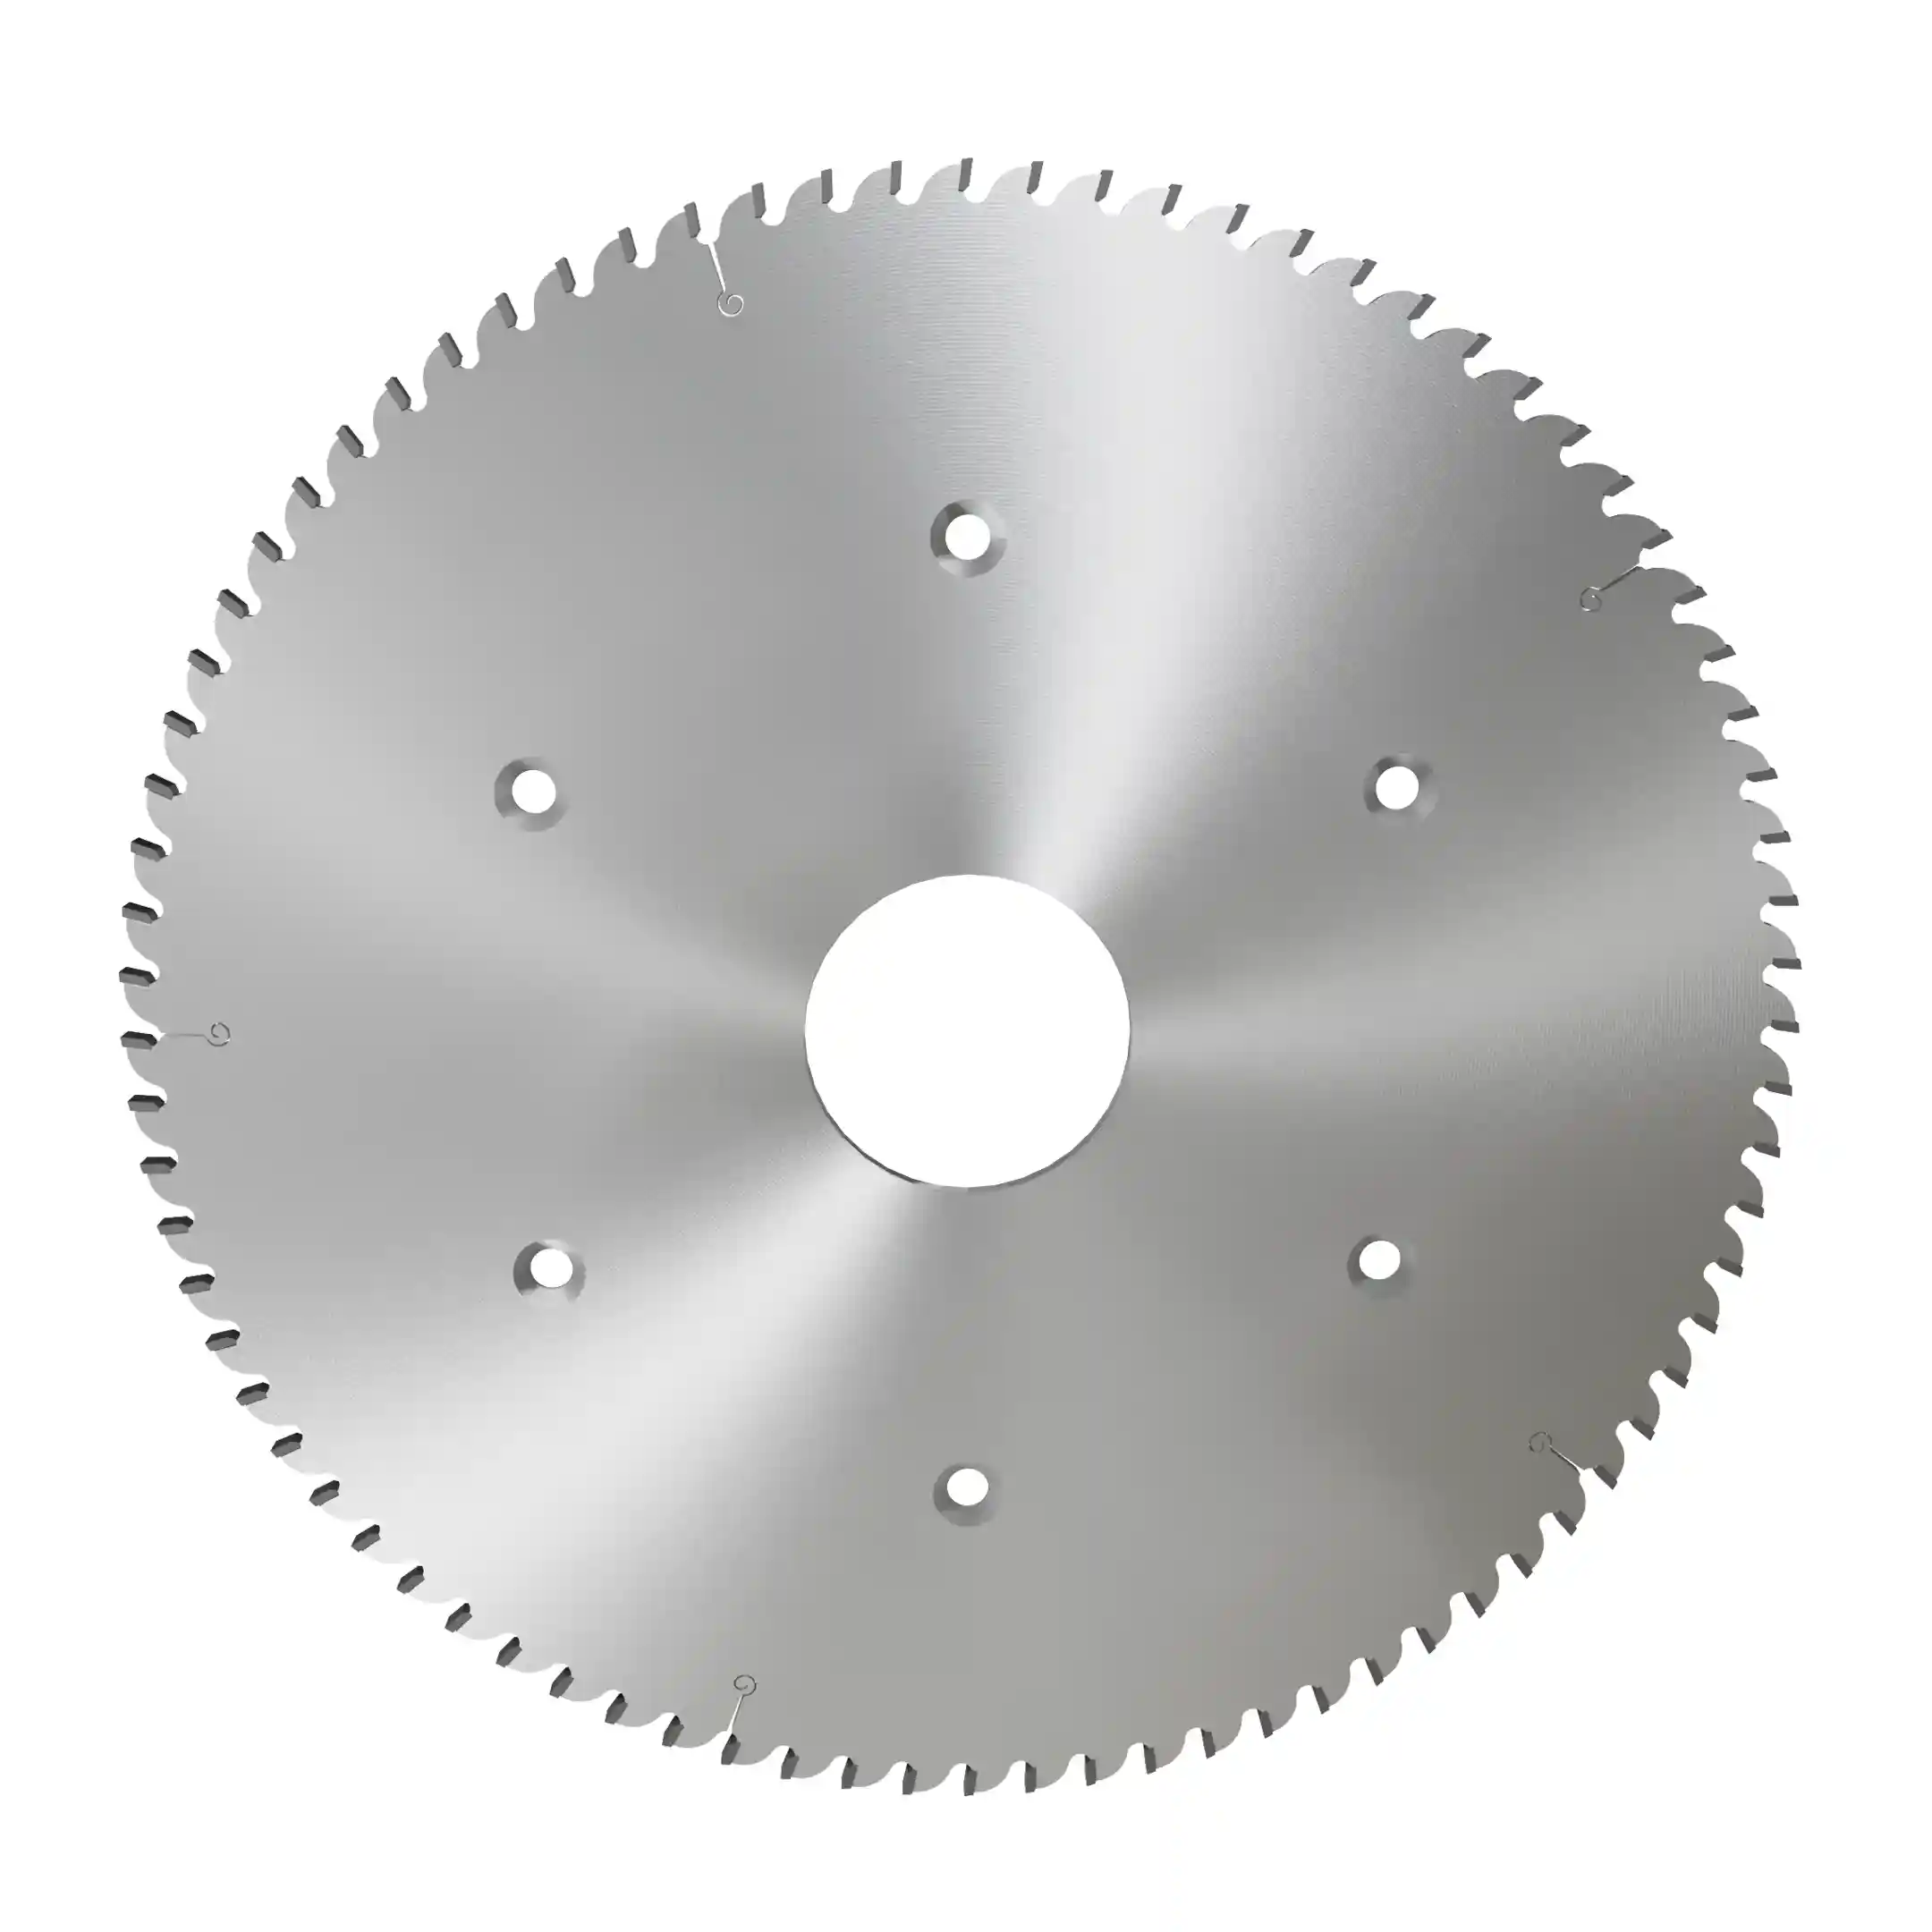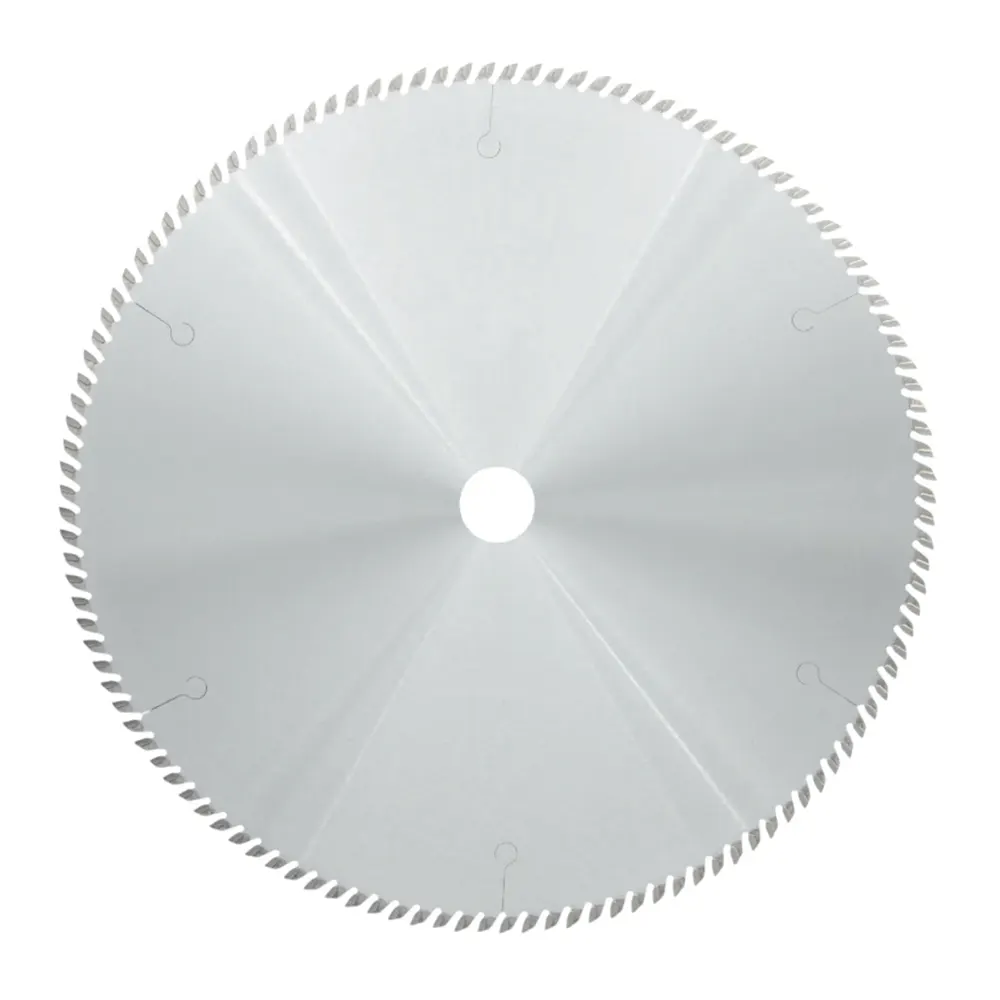
Типични приложения
- Крайно обрязване и рязане под герунг на профили за рамки за картини и декоративни профили от масивна дървесина с двуглави отрезни машини и радиални циркуляри, за прецизни наклонени краища и ъглови съединения без фуги.
- Рязане по дължина на профили от иглолистна и широколистна дървесина с форматно-разкройващи, настолни и форматни циркуляри при производство на рамки и интериорни декоративни елементи.
- Напречно рязане на заготовки и профили от МДФ, шперплат и други дървесни композити, когато са необходими чисти повърхности и малки допуски за сглобяване.
- Рязане по дължина на екструдирани и коекструдирани пластмасови профили (PVC, PS, ABS) за рамки и декоративни елементи, при които ръбовете без отчупвания са съществени за готовия вид.
Основни експлоатационни предимства
- Геометрията ATB5 с голям скос осигурява изключително гладки повърхности без разцепване от горната и долната страна на профила и премахва нуждата от шлифоване или корекция преди сглобяване на ъглите.
- Чистите, перпендикулярни чела осигуряват плътни съединения под герунг или челни съединения без фуги; всяко отчупване или разкъсване става видимо в ъгъла и изисква доработка.
- Вариантите с малка стъпка и голям брой зъби осигуряват максимално качество при тесни или сложни профили, където всеки зъб отнема много малка стружка.
- Прецизно заточените пластини от волфрамов карбид поддържат постоянна геометрия при продължителни серии от смесени партиди дърво, МДФ и пластмасови профили.
- Вариантите с тънък срез (2.0 mm) намаляват отпадъка при рязане на скъпи профили от масивна дървесина.
- Антиадхезионната обработка (полирано или хромирано покритие) предотвратява натрупването на смола и пластмасови остатъци и поддържа постоянно качество през цялата смяна.
Указания за приложение
- При съединения под герунг ограничителят на машината, ъгълът на водача и биенето на диска трябва да бъдат в допустимите граници — дори малко отклонение в ъгъла или перпендикулярността създава видима фуга в сглобения ъгъл.
- Изберете броя на зъбите според дебелината на профила: по-голям брой (100–160T) за тънки или сложни профили; умерен брой (80–100T) за по-масивни профили.
- При рязане на пластмасови профили намалете леко подаването спрямо дървесината, за да предотвратите топене или размазване по челото, и проверете дали дискът е чист и остър.
- Презаточвайте по график; затъпеният диск разкъсва вместо да срязва влакната и образува мъхести ръбове, които пречат на чистите ъглови съединения при сглобяване на рамките.