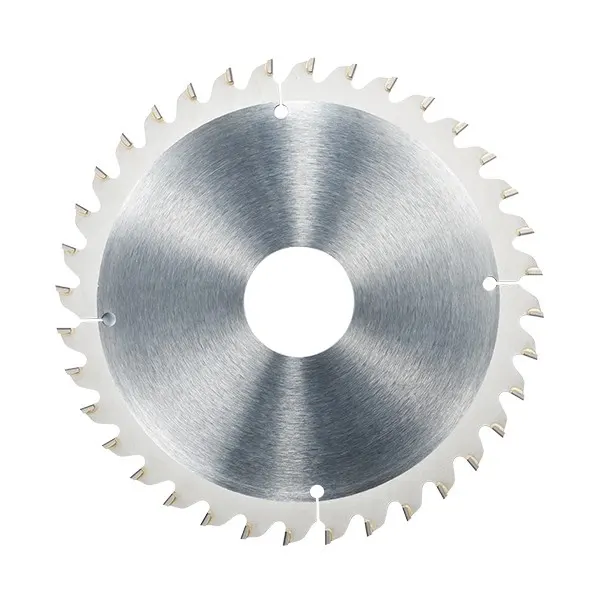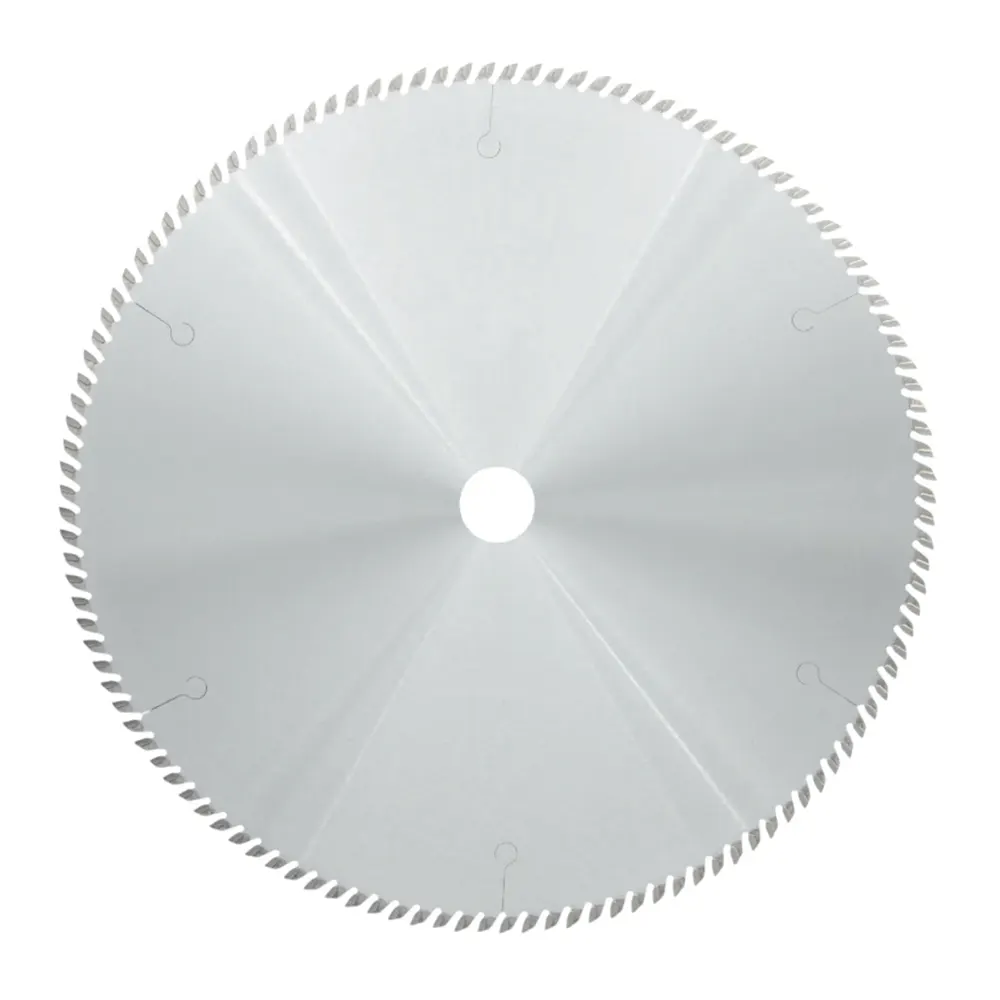
Типичные области применения
- Торцовка и угловой раскрой погонажных изделий из массива для рамок и декоративного профиля на двухголовочных торцовочных станках и радиально-пильных станках — с получением точных угловых торцов для плотных угловых соединений без зазоров.
- Раскрой в размер погонажных профилей из мягкой и твёрдой древесины на форматно-раскроечных, циркулярных и форматных станках в производстве рамок и интерьерного обрамления.
- Поперечный раскрой заготовок рам и погонажных профилей из МДФ, фанерных материалов и других древесных композитов, где требуются чистые поверхности реза и жёсткие допуски по размерам для последующей сборки.
- Торцовка экструдированных и соэкструдированных пластиковых профилей для рамок и декоративных погонажных изделий из ПВХ, ПС и АБС — там, где бесщепочные кромки обязательны для товарного вида готового изделия.
Основные преимущества
- Геометрия зубьев ATB5 с увеличенным боковым скосом обеспечивает исключительно гладкие поверхности реза без сколов как на верхней, так и на нижней стороне погонажного профиля, устраняя необходимость в шлифовке перед угловой сборкой.
- Чистые, перпендикулярные торцы гарантируют плотные соединения при сборке рамок и декоративного обрамления — любой скол или разрыв волокон на поверхности реза будет виден в углу и потребует переработки.
- Варианты с мелким шагом и большим числом зубьев максимально повышают качество поверхности на узких или сложных профилях, где каждый зуб снимает минимальный объём материала.
- Прецизионно-заточенные твёрдосплавные напайки сохраняют стабильную геометрию резания в ходе длительных производственных циклов при смешанной обработке дерева, МДФ и пластиковых погонажных изделий.
- Вариант с узким пропилом (2,0 мм) минимизирует расход материала при раскрое дорогостоящих погонажных изделий из массива.
- Антиадгезионная обработка поверхности (полировка или хромирование) предотвращает накопление смолы и пластиковых отложений, сохраняя стабильное качество реза на протяжении всей смены.
Рекомендации по применению
- При угловом раскрое убедитесь, что упор, угол ограждения и биение пильного диска находятся в допустимых пределах — даже небольшое отклонение угла или перпендикулярности реза даёт видимый зазор в собранном углу рамки.
- Подбирайте число зубьев с учётом толщины профиля — большее число зубьев (100–160Z) для тонких или сложных профилей; умеренное число зубьев (80–100Z) для массивных погонажных заготовок.
- При резке пластиковых профилей слегка снижайте скорость подачи по сравнению с деревом — это предотвращает оплавление или размазывание поверхности реза; следите за чистотой и остротой пильного диска.
- Придерживайтесь графика переточки — затупившийся диск рвёт волокна профиля вместо того, чтобы срезать их, что даёт ворсистые кромки и не позволяет получить плотные угловые соединения при сборке рамок.