Aplicaciones típicas
- Corte a inglete y a medida de los extremos de molduras de marcos de madera maciza y molduras decorativas en máquinas de corte de doble cabezal y sierras de brazo radial, produciendo los extremos angulares precisos que exigen las uniones de esquina sin holguras.
- Corte a medida de perfiles de moldura de madera blanda y madera dura en escuadradoras deslizantes, sierras de mesa y escuadradoras en la fabricación de marcos y la producción de molduras de interior.
- Tronzado de piezas y perfiles de moldura de MDF, contrachapado y otros compuestos de madera donde se requieren caras de corte limpias y tolerancias dimensionales estrictas para el montaje.
- Corte a medida de perfiles de marcos y molduras decorativas de plástico extruido y coextruido (PVC, PS, ABS), donde los cantos sin astillas son esenciales para un aspecto acabado.
Ventajas clave de rendimiento
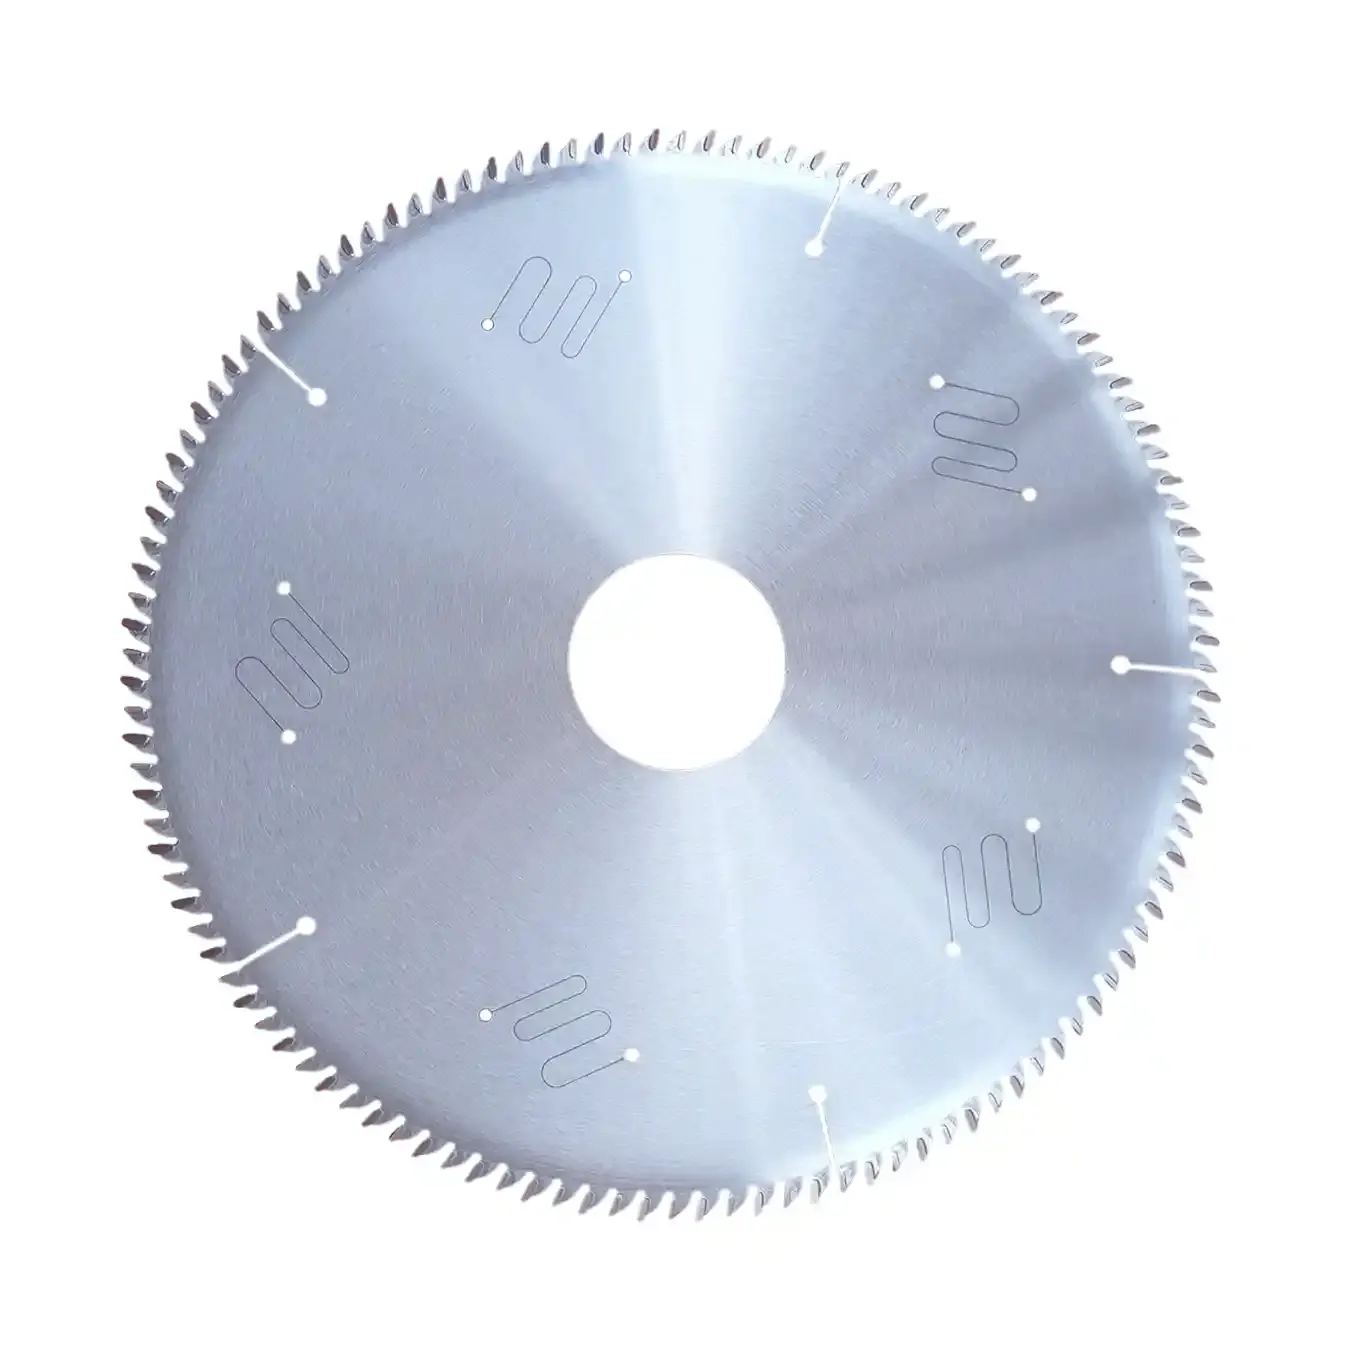
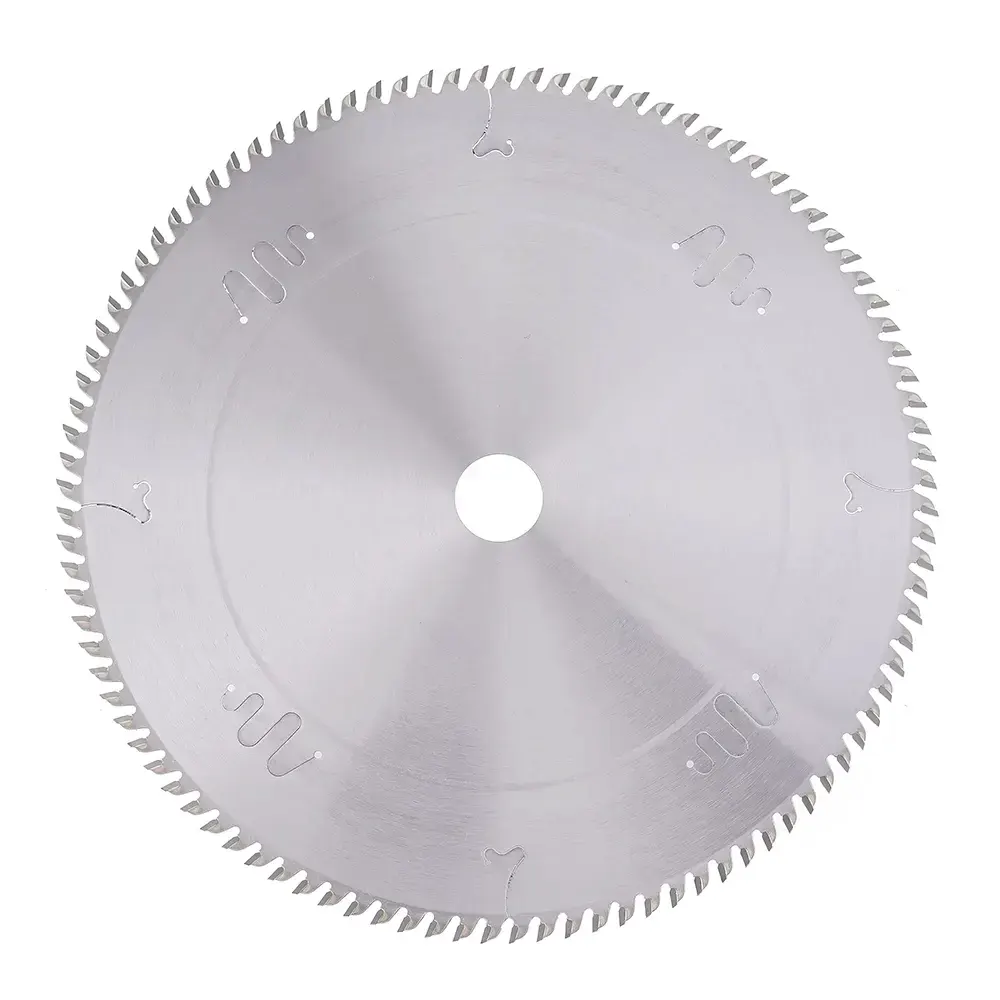
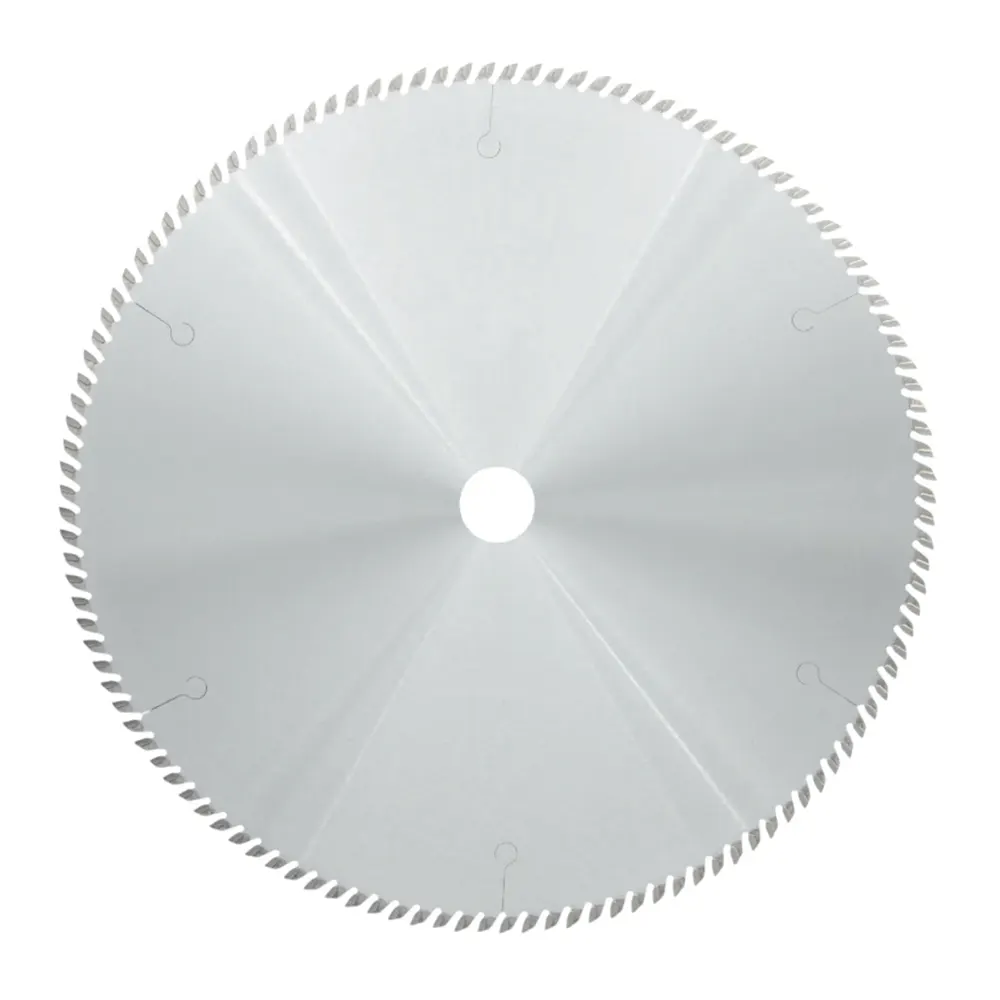
- La geometría de diente de bisel alto ATB5 produce caras de corte excepcionalmente lisas y sin astillas tanto en la superficie superior como en la inferior de las molduras, eliminando la necesidad de lijar o retocar antes del montaje de las esquinas.
- Los extremos de corte limpios y a escuadra garantizan uniones a inglete y a tope ajustadas y sin holguras al montar marcos y molduras decorativas: cualquier astilla o arranque de fibra en la cara de corte queda visible en la esquina y obliga a reprocesar.
- Las opciones de paso fino con alto número de dientes maximizan la calidad superficial en perfiles de moldura estrechos o complejos, donde cada diente arranca una viruta muy pequeña.
- Las puntas de carburo de tungsteno rectificadas con precisión mantienen una geometría de corte constante a lo largo de tiradas de producción prolongadas con lotes mixtos de molduras de madera, MDF y plástico.
- Las opciones de ancho de corte fino (2,0 mm) minimizan el desperdicio de material al cortar molduras de madera maciza de alta calidad.
- El tratamiento superficial antiadherente (acabado pulido o cromado) evita la acumulación de resina y residuos plásticos, manteniendo una calidad de corte constante durante todo el turno.
Notas de aplicación
- Para las uniones a inglete, asegúrese de que el tope de la máquina, el ángulo de la guía y el descentramiento del disco de sierra circular estén dentro de tolerancia: incluso una pequeña desviación en el ángulo o la escuadra de corte genera una holgura visible en la esquina montada.
- Utilice el número de dientes adecuado al espesor del perfil: números de dientes más altos (100–160T) para perfiles finos o intrincados; números de dientes moderados (80–100T) para molduras más gruesas.
- Al cortar molduras de plástico, reduzca ligeramente la velocidad de avance respecto a la madera para evitar la fusión o el embadurnado en la cara de corte, y compruebe que el disco de sierra circular esté limpio y afilado.
- Reafile según lo programado; un disco de sierra circular desafilado desgarra en lugar de cortar las fibras de la moldura, produciendo cantos deshilachados que impiden uniones de esquina limpias en el montaje de marcos.