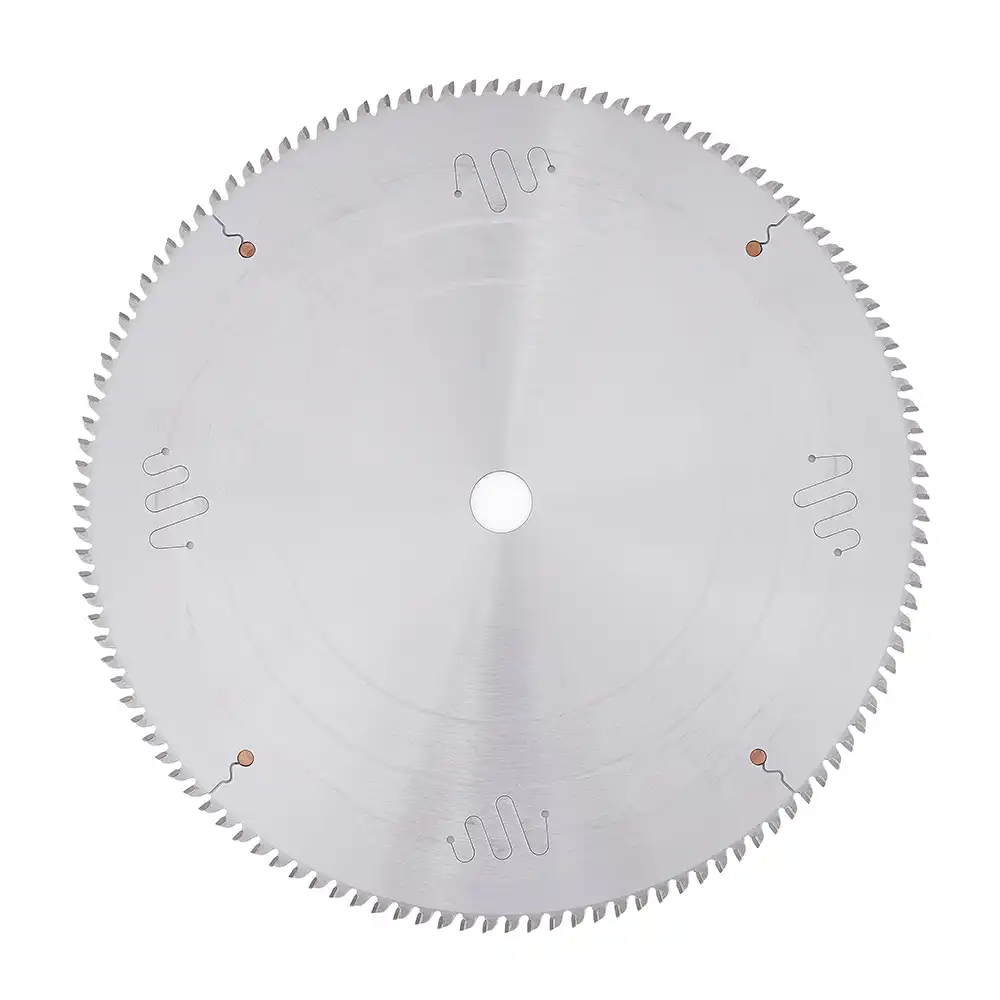
کاربردهای معمول
- کاربرد اصلی: برش پرحجم پروفیلهای آلومینیومی ترمالبریک در خطوط ساخت در و پنجره.
- کاربرد ثانویه: برش پروفیلهای استاندارد آلیاژ آلومینیوم برای قابهای معمولی در و پنجره، جایی که تیغه کاربیدی نیز همچنان قابل استفاده است.
- پروژههای ساختمانی کممصرف که به قاب ترمالبریک همراه با شیشه عایق نیاز دارند.
- برش به طول با دستگاههای اره دوکله و تککله خودکار در واحدهای فرآوری در و پنجره.
درباره پروفیل آلومینیوم ترمالبریک
پروفیل آلومینیوم ترمالبریک ساختاری تخصصی برای در و پنجرههای کممصرف است. یک نوار غیرفلزی، معمولاً پلیآمید PA66، داخل شیار پروفیل اکستروژن پرس میشود و بخش داخلی و خارجی آلومینیوم را از نظر فیزیکی جدا میکند. با قطع پل حرارتی، انتقال گرما از قاب بهطور چشمگیری کاهش مییابد.
پروفیلهای ترمالبریک همراه با شیشه عایق بهطور گسترده در ساختمانهای تجاری و مسکونی برای عایق حرارتی و صرفهجویی انرژی استفاده میشوند.
با این حال، نوار پلیآمید برای لبههای برنده کاربیدی معمولی بسیار ساینده است. در محیطهایی که حجم زیادی پروفیل ترمالبریک فرآوری میشود، عمر تیغه کاربیدی بهشدت افت میکند؛ بنابراین دندانه PCD راهکار عملی این ماده است.
مزایای کلیدی عملکرد
- نقطه قوت اصلی این تیغه، برش پروفیل ترمالبریک است؛ نوار پلیآمید بسیار ساینده بوده و لبه کاربیدی را بهسرعت کند میکند.
- دندانههای PCD در تماس مداوم با نوار پلیآمید ترمالبریک، یکپارچگی لبه برنده را مدت بسیار بیشتری حفظ میکنند.
- در شرایط تولید مشابه، تیغه PCD هنگام برش پروفیل ترمالبریک معمولاً حدود 10 برابر تیغه کاربیدی عمر دارد.
- تعویض بسیار کمتر تیغه، توقف تولید و هزینه ابزار بهازای هر محصول را بهطور محسوسی کاهش میدهد و کیفیت لبه را در تولیدهای طولانی یکنواختتر نگه میدارد.
- برای پروفیلهای استاندارد آلومینیوم نیز مناسب است و حتی روی مواد معمولی عمر ابزار بیشتری فراهم میکند.
مشکلاتی که این تیغه اره دیسکی برطرف میکند
- سایش سریع تیغه کاربیدی بر اثر نوار پلیآمید بسیار ساینده در پروفیل ترمالبریک؛ بهطوری که عمر آن اغلب تنها یکدهم تعداد برش روی ماده استاندارد است.
- تعویض مکرر تیغه و توقف تولید که خروجی خطوط پرحجم پروفیل ترمالبریک را مختل میکند.
- افزایش هزینه ابزار هنگام فرآوری روزانه حجم زیاد پروفیل ترمالبریک با تیغههای کاربیدی.
- کیفیت ناهماهنگ برش و پلیسه لبه بر اثر فرسایش سریع تیغه کاربیدی در طول یک شیفت تولید.
- افت بازده و دوبارهکاری ناشی از تخریب لبه و پرداخت سطح ناهماهنگ.
نکات کاربردی
- برای به حداقل رساندن چسبیدن آلومینیوم به لبه دندانه و افزایش بیشتر عمر تیغه، از خنککاری و تخلیه براده مناسب استفاده کنید.
- همراستایی دستگاه، لنگی تیغه و نحوه بستن را در تلرانس سختگیرانه نگه دارید تا لبه PCD کاملاً محافظت و از سایش زودرس جلوگیری شود.
- تیزکاری تیغه PCD را نزد مرکز خدمات واجد صلاحیت برنامهریزی کنید تا هندسه دندانه و اتصال الماس به زیرلایه بهدرستی حفظ شود.