
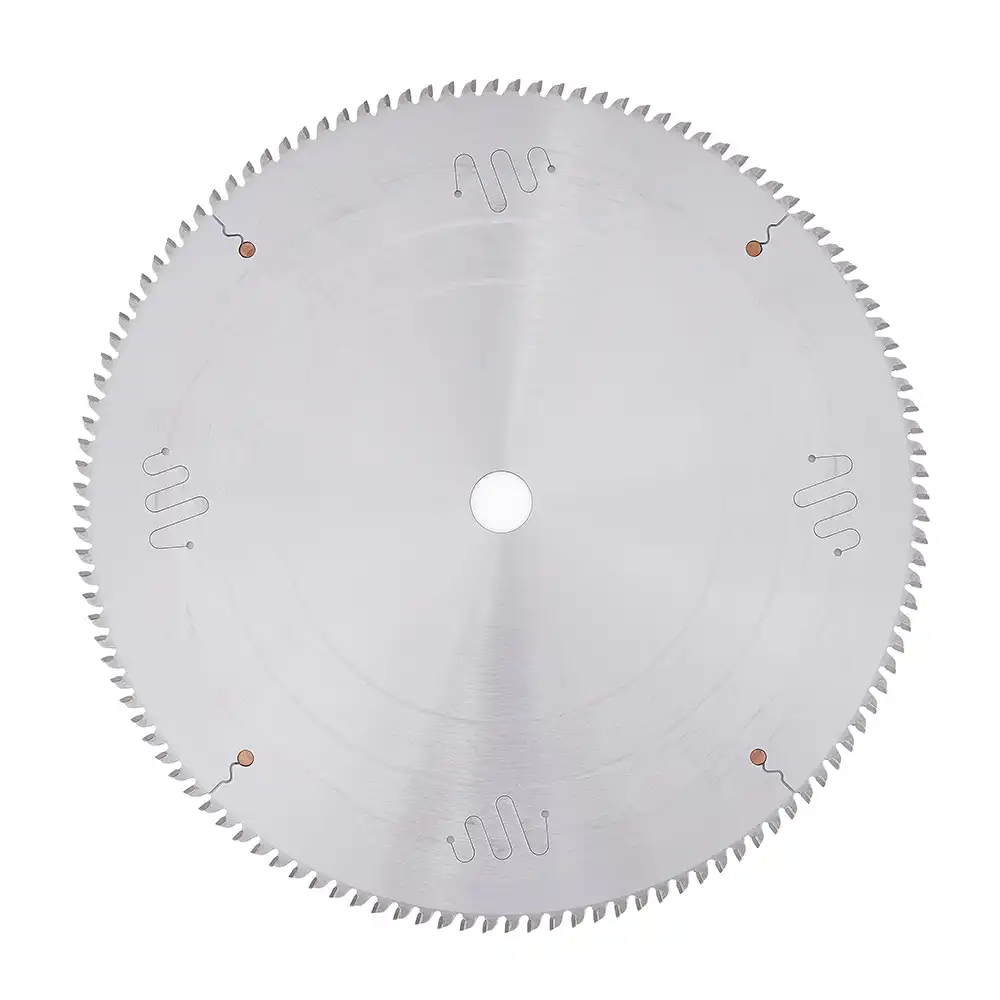
Applicazioni tipiche
- Taglio generico di profili, tubi, barre, tondi, lamiere e piastre in alluminio e leghe di rame in un’ampia varietà di settori industriali.
- Operazioni di taglio a misura su troncatrici doppia testa, segatrici CNC, seghe circolari da banco e troncatrici angolari impiegate nella lavorazione dei metalli non ferrosi.
- Ideali per ambienti di produzione quotidiana in cui è richiesto un equilibrio affidabile ed economicamente vantaggioso tra durata della lama, qualità del taglio e costi operativi complessivi.
Principali vantaggi prestazionali
- Progettate per il taglio liscio, preciso e privo di vibrazioni di alluminio e altri metalli non ferrosi in un’ampia gamma di diametri e spessori del materiale.
- Disponibili con grandi diametri fino a 2500 mm, sono adatte sia alle applicazioni standard sia a quelle per impieghi gravosi.
- I denti sono realizzati in metallo duro premium a grana ultrafine e offrono eccellente affilatura, superiore resistenza all’usura e lunga durata di taglio anche su leghe di alluminio abrasive.
- Il corpo della lama è prodotto con precisione in acciaio per utensili di alta qualità e garantisce notevole rigidità, eccellente dissipazione del calore e deformazioni minime durante il funzionamento ad alta velocità.
- Possono essere personalizzate per ottenere finiture superficiali a specchio, ridurre le perdite dovute alla larghezza di taglio o ottimizzare le prestazioni in base alle specifiche esigenze del cliente.
- Se abbinate correttamente alla macchina e al materiale, contribuiscono a migliorare la costanza del taglio e a ridurre il costo complessivo di lavorazione.
Problemi risolti da queste lame circolari
- Bave, superfici di taglio grezze e qualità irregolare riscontrate frequentemente nella lavorazione quotidiana dei metalli non ferrosi.
- Intasamento prematuro dei denti e formazione del tagliente di riporto causati dall’adesione dell’alluminio e da un’evacuazione insufficiente dei trucioli.
- Tempi di fermo macchina eccessivi dovuti a una durata instabile delle lame o a utensili non adeguati all’applicazione.
- Costi di produzione complessivi più elevati causati da operazioni secondarie di finitura non necessarie, frequenti sostituzioni delle lame o scarsa precisione dimensionale.
Note applicative
- Utilizzare un refrigerante adeguato o una lubrificazione a nebbia e un’efficiente evacuazione dei trucioli per ridurre l’adesione dell’alluminio sul tagliente.
- Adeguare la velocità di avanzamento, la velocità periferica e il numero di denti allo spessore della sezione e al tipo di lega per migliorare la qualità del taglio.
- Controllare l’errore di rotazione della lama circolare, la precisione del serraggio e la rigidità della macchina quando si passa da profili leggeri a sezioni piene più pesanti.
- Pulire regolarmente la lama circolare e riaffilarla tempestivamente per mantenere finiture lisce, prestazioni di taglio stabili e una durata prevedibile.



