木材 / 實木

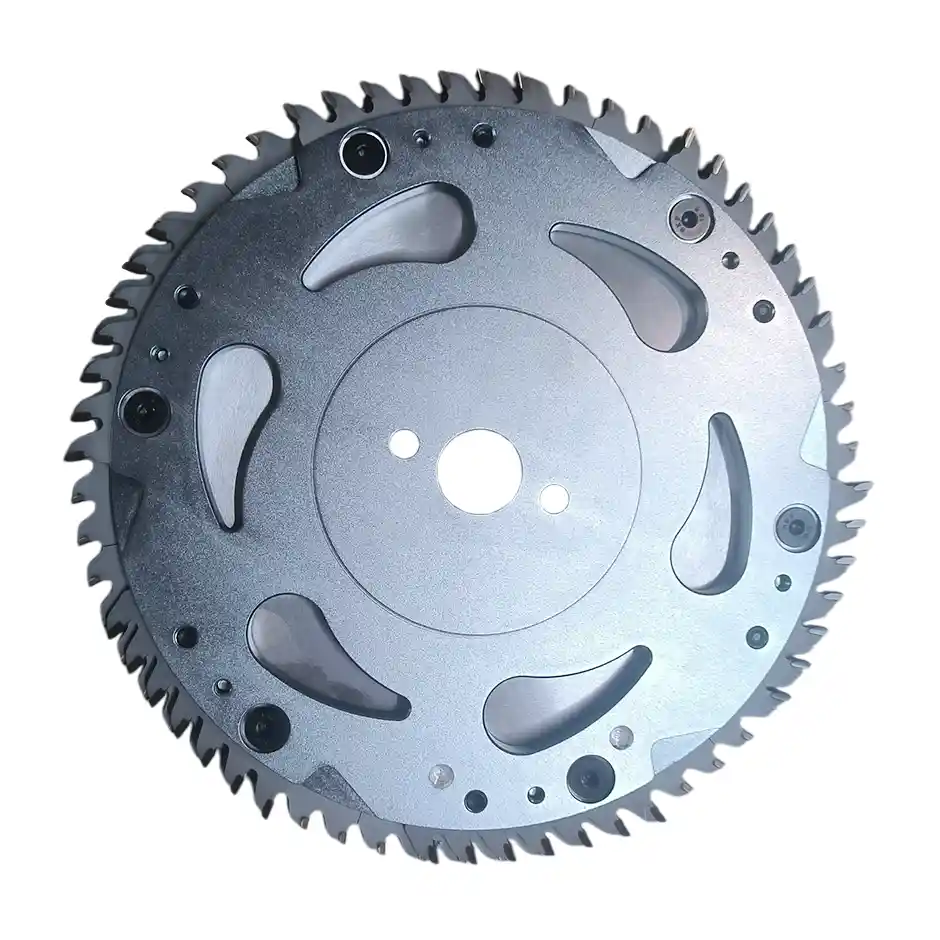
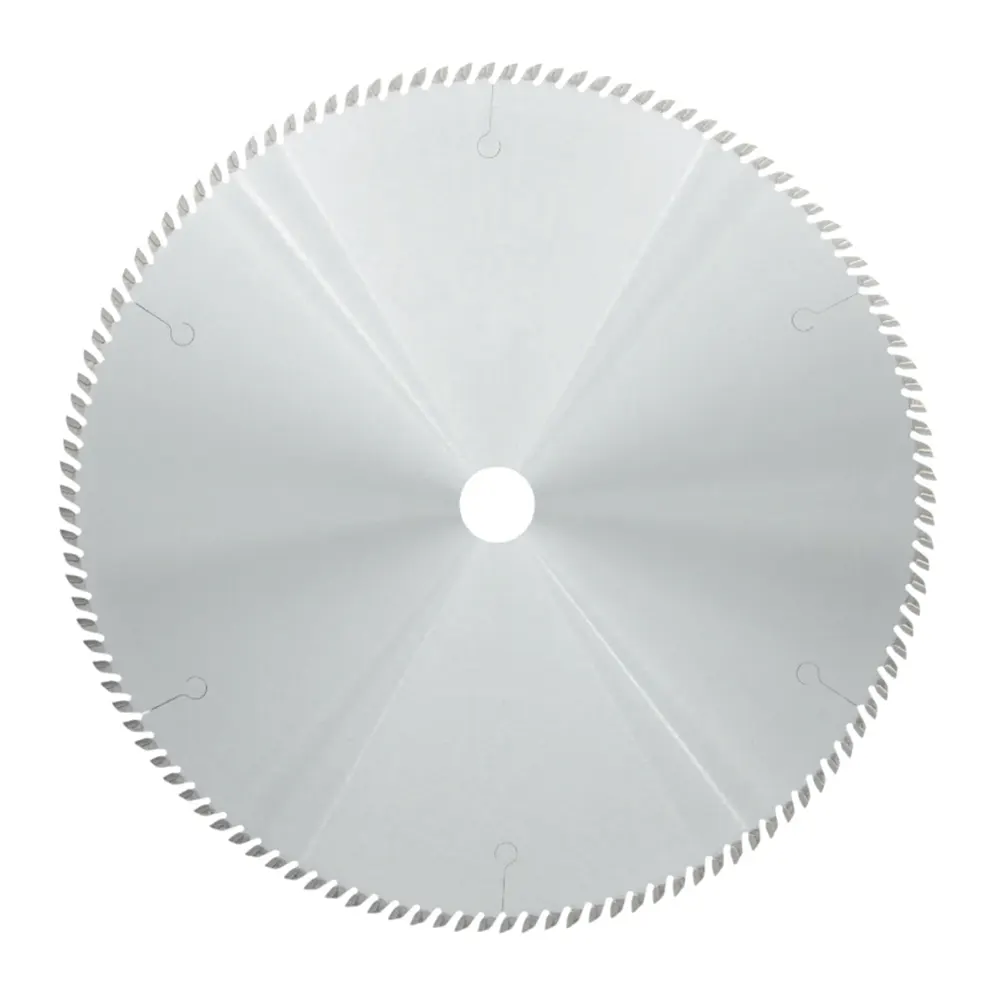
優選鋸用合金鋸片

產品編碼: SW5Z

適用於高速進給條件下的實木橫截(單次循環時間 0.07–1.0 秒)。

等級:
工業級
設備:
優選鋸、下置式橫截鋸、推料鋸、通過式鋸機
材料:
軟木和硬木
應用:
高速進給條件下的實木橫截(單次循環時間 0.07–1.0 秒)

OEM/ODM 材料和工藝

基體材料:
75Cr1/80CrV2/SKS51
刀頭材料:
硬質合金
伸縮槽:
可選帶銅塞或不帶銅塞
表面處理:
拋光或鍍鉻
張力環:
明環或暗環結構
減振設計:
減振槽,或在槽內填充熱塑性聚氨酯(TPU)

典型規格

產品編號D 外徑 (mm)B 切寬 (mm)b 基體厚度 (mm)d 內孔 (mm)Z 齒數齒型銷孔α 前角 (°)
SW5Z04014003.52.830120ATB2/15/6310
SW5Z04024003.52.830140ATB2/15/6310
SW5Z04514503.02.530158ATB2/15/6310
SW5Z04524503.52.830158ATB2/15/6310
SW5Z04534504.83.530138ATB2/15/6310
SW5Z04544505.03.230108ATB2/15/6310
SW5Z05015004.83.530144ATB2/15/6310
SW5Z05025005.23.230120ATB2/15/6310
SW5Z05215204.63.430144ATB2/15/6310
SW5Z05515505.03.23096ATB2/15/6310
SW5Z05525505.23.230120ATB2/15/6310
SW5Z05535505.23.230160ATB2/15/6310
SW5Z06016005.44.030172ATB2/15/6310
SW5Z06026005.84.030108ATB2/15/6310
SW5Z06316305.44.030180ATB2/15/6310
SW5Z07017005.54.030200ATB2/15/6310
  • 可根據客户需求訂製規格。

常見應用

  • 用於優選鋸(如 Weinig OptiCut、Dimter OptiCut 等)高速自動橫截實木鋸材。設備掃描每塊板材的缺陷並自動定位切口,單次切割循環最快可達 0.07–1.0 秒。
  • 對軟木和硬木板材進行去缺陷和定長切斷,用於指接坯料、拼板條及傢俱部件生產;每個切割端面均應足夠潔淨,無需返工即可直接進入後續膠合或機加工。
  • 用於推料式、通過式和下置式橫截鋸,在混合批次木材加工中同時滿足高產能和切削品質一致性要求。

核心性能優勢

  • 高齒數 ATB 齒型可在軟木和硬木上形成潔淨、無游離纖維的切斷端面,無需額外銑平或砂光即可進行指接或拼板膠合。
  • 基體和刀頭幾何參數可承受優選鋸運行時的極端動態負載。每個切割循環均包含快速加速、完全切入工件和同樣快速的退刀,對圓鋸片產生的應力遠高於普通橫截。
  • 精密張力處理和減振伸縮槽可在高速循環中保持鋸片穩定性和同心度,避免鋸片擺動造成端面傾斜和端部材料浪費。
  • 硬質合金牌號和刀頭幾何參數兼顧韌性與鋒利度,可抵抗優選鋸循環中斷續衝擊負載造成的微崩刃。
  • 鋸片在整個壽命週期內保持一致的切削品質,可降低下游自動指接和膠合生產線的廢品率;這些生產線上僅一件端部撕裂或殘留纖維的工件就可能導致設備停機。

應用説明

  • 核實圓鋸片內孔直徑、銷孔形式和法蘭尺寸與優選鋸主軸完全匹配。優選鋸以固定高轉速運行,需要鋸片精確就位才能保持動平衡。
  • 按照設備製造商建議的週期檢查並更換或修磨圓鋸片;優選鋸的高循環次數會使刀頭磨損速度快於運行相同小時數的手動橫截鋸。
  • 變鈍的圓鋸片會產生撕裂、殘留纖維的端面,外觀看似與鋒利鋸片的切面相近,卻無法滿足指接或膠接強度要求。因此應根據板材加工數量制定主動修磨計劃,不要等到肉眼可見質量下降後再處理。
  • 保持圓鋸片清潔;連續高速循環產生的木焦油和樹脂積聚比低速鋸機更嚴重,如不定期清除,會造成失衡並影響切削品質。

相關產品

查看所有產品
板材裁切用 PCD 錐形劃線鋸片

木材

板材裁切用 PCD 錐形劃線鋸片

專為刨花板、MDF 和膠合板等雙面飾面板,尤其是三聚氰胺飾面板的表層預劃切而設計,可獲得出色切邊並延長鋸片壽命。

板材裁切用錐形劃線合金鋸片

木材

板材裁切用錐形劃線合金鋸片

專為刨花板、MDF 和膠合板等雙面飾面板,尤其是三聚氰胺飾面板的表層預劃切而設計,可獲得出色切邊並延長鋸片壽命。

成型機組用硬質合金刀具

木材

成型機組用硬質合金刀具

鋸木生產線成型機組用硬質合金刀具,專為 Linck、EWD 和 Hewsaw 自動化生產線的原木成型與削片而設計。