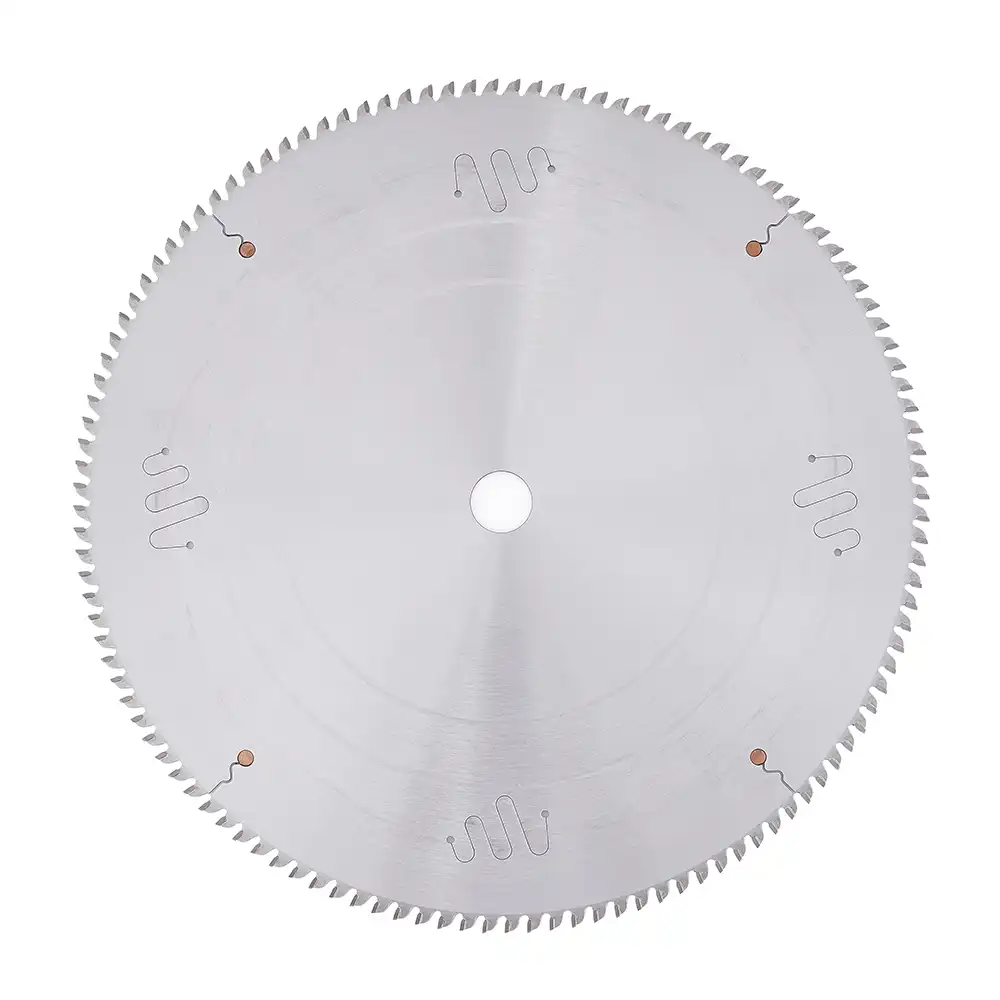
Typowe zastosowania
- Odcinanie dużych przemysłowych profili aluminiowych stosowanych w motoryzacji, przemyśle morskim, lotniczym i transporcie szynowym.
- Cięcie profili zamkniętych, grubościennych profili konstrukcyjnych i szerokich wyrobów profilowych na ciężkich liniach prasowania.
- Cięcie dużych profili wyciskanych ze stopów miedzi, gdy wymagane jest stabilne prowadzenie i dobra prostopadłość powierzchni cięcia.
- Modernizacja i wymiana pił tarczowych na ciężkich liniach wyciskania dostarczanych przez firmy takie jak SMS, DANIELI, COMETAL, SINOMACH, Presezzi Extrusion, Properzi i UBE.
Problemy, które pomagają rozwiązać te piły tarczowe
- Ugięcie piły podczas cięcia dużych lub asymetrycznych profili wyciskanych.
- Zadziory, brak prostopadłości cięcia i niestabilna jakość powierzchni czołowej ciężkich przekrojów.
- Narost na krawędzi i szybkie zalepianie zębów podczas cięcia miękkich stopów metali nieżelaznych.
- Niestabilna trwałość piły w ciągłej produkcji dużych profili.
Uwagi dotyczące zastosowania
- Należy stosować odpowiednie chłodziwo lub smarowanie mgłą oraz skuteczne odprowadzanie wiórów, aby ograniczyć osadzanie się aluminium na krawędziach zębów.
- Posuw, prędkość linii i naprężenie piły należy dopasować do geometrii profilu i grubości ścianki, aby uzyskać lepszą prostopadłość cięcia i jakość powierzchni.
- Podczas cięcia profili o dużej średnicy lub cienkich ściankach należy dokładnie sprawdzić sztywność maszyny, mocowanie piły i stan kołnierza.
- W projektach wymiany na liniach dostawców takich jak SMS, DANIELI, COMETAL, SINOMACH, Presezzi Extrusion, Properzi i UBE przed ostatecznym ustaleniem specyfikacji należy potwierdzić średnicę piły, otwór, układ otworów zabierakowych, konstrukcję kołnierza i prędkość linii.
- Piłę należy regularnie czyścić i ostrzyć, zanim silne zużycie krawędzi doprowadzi do odkształcenia profilu, powstawania zadziorów lub niestabilnego prowadzenia.