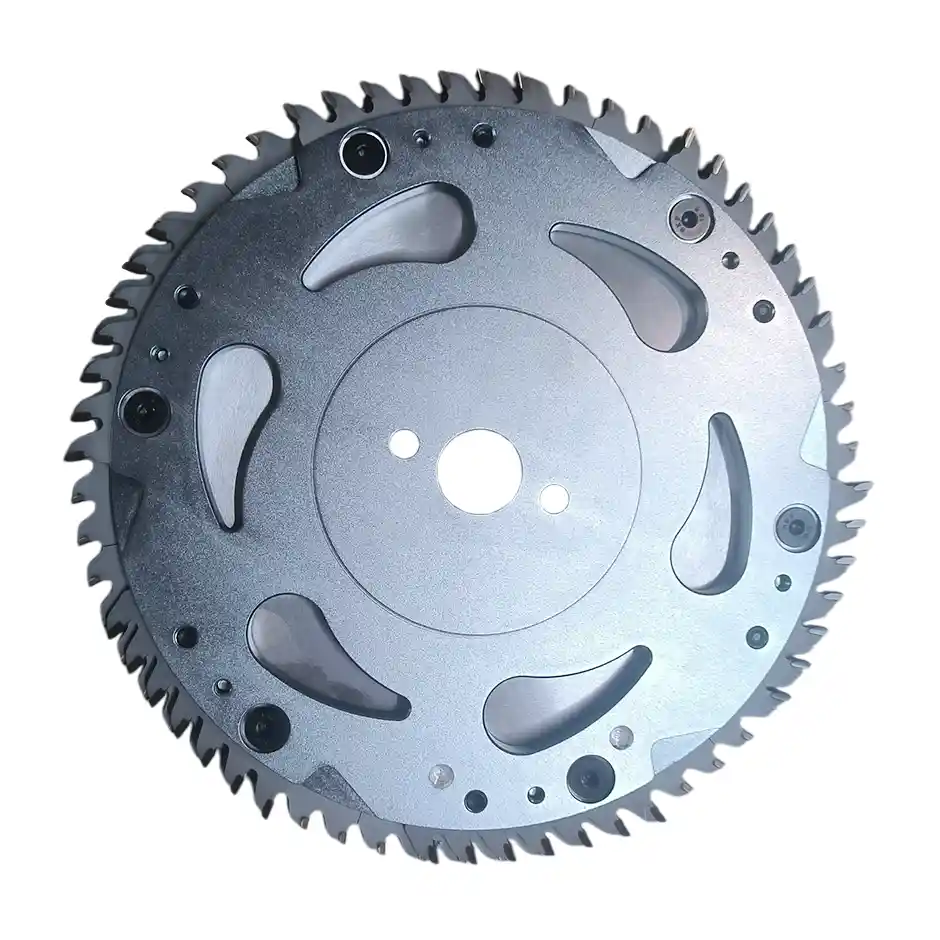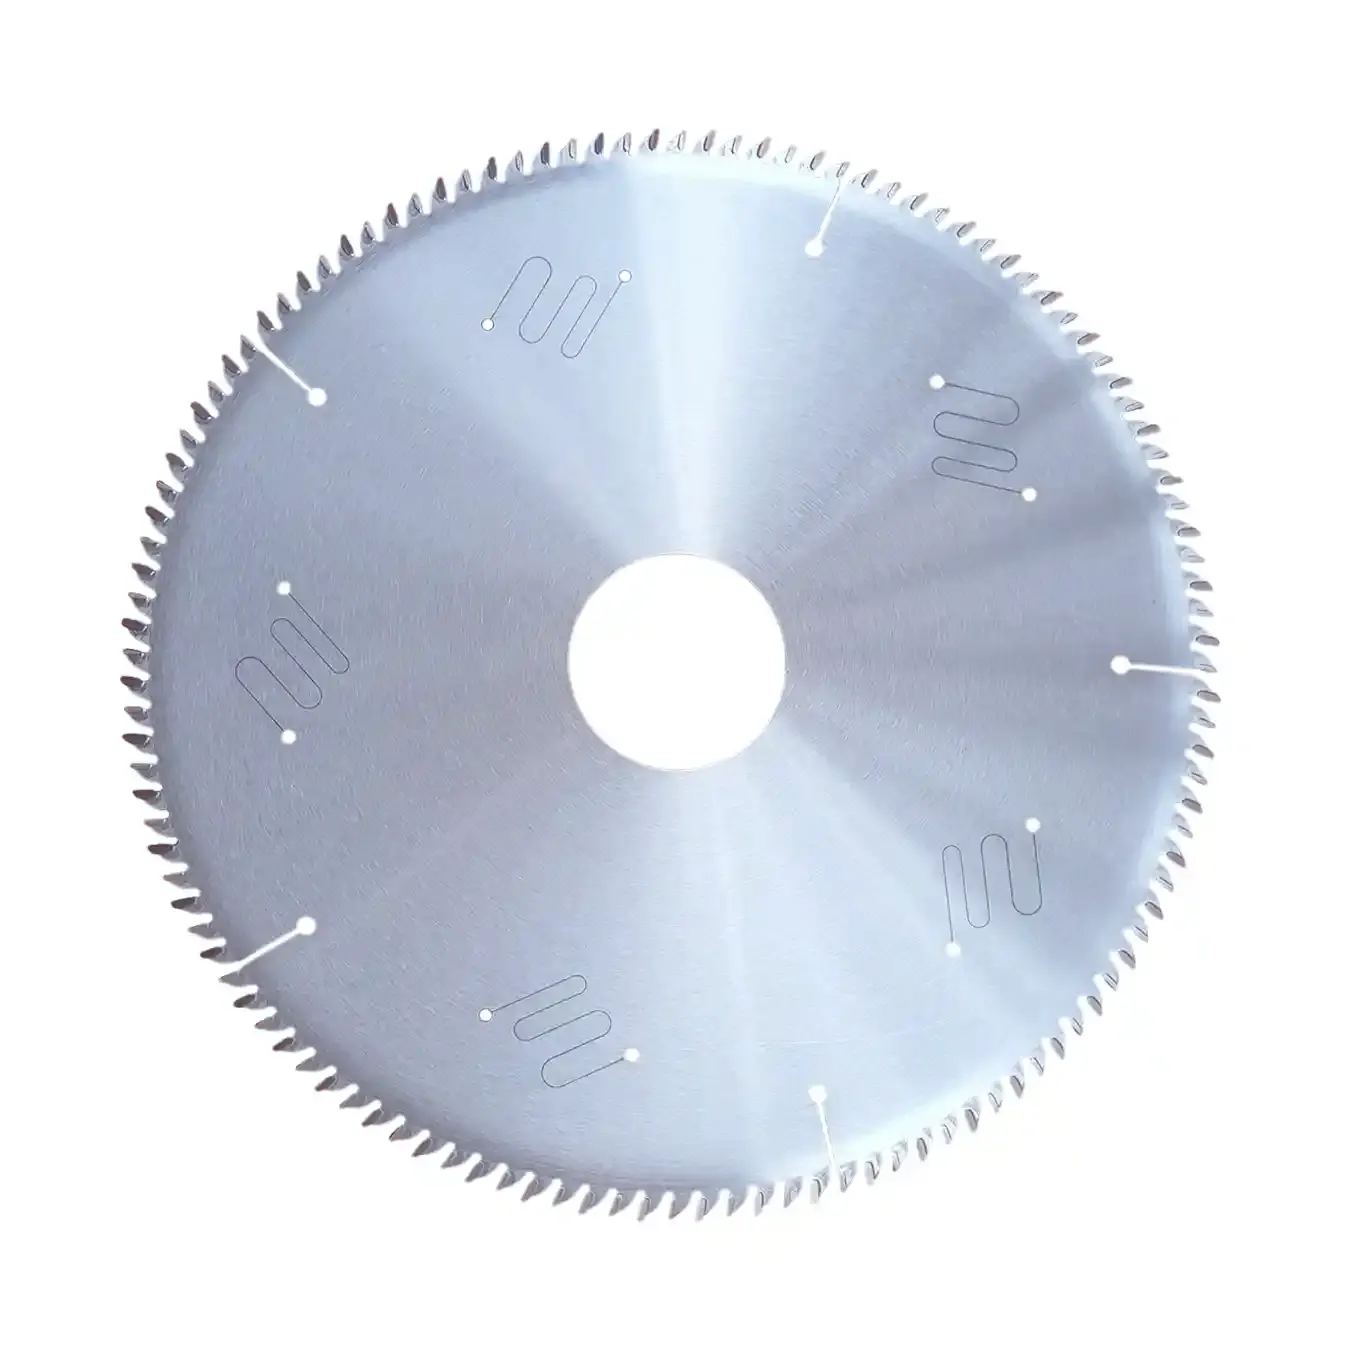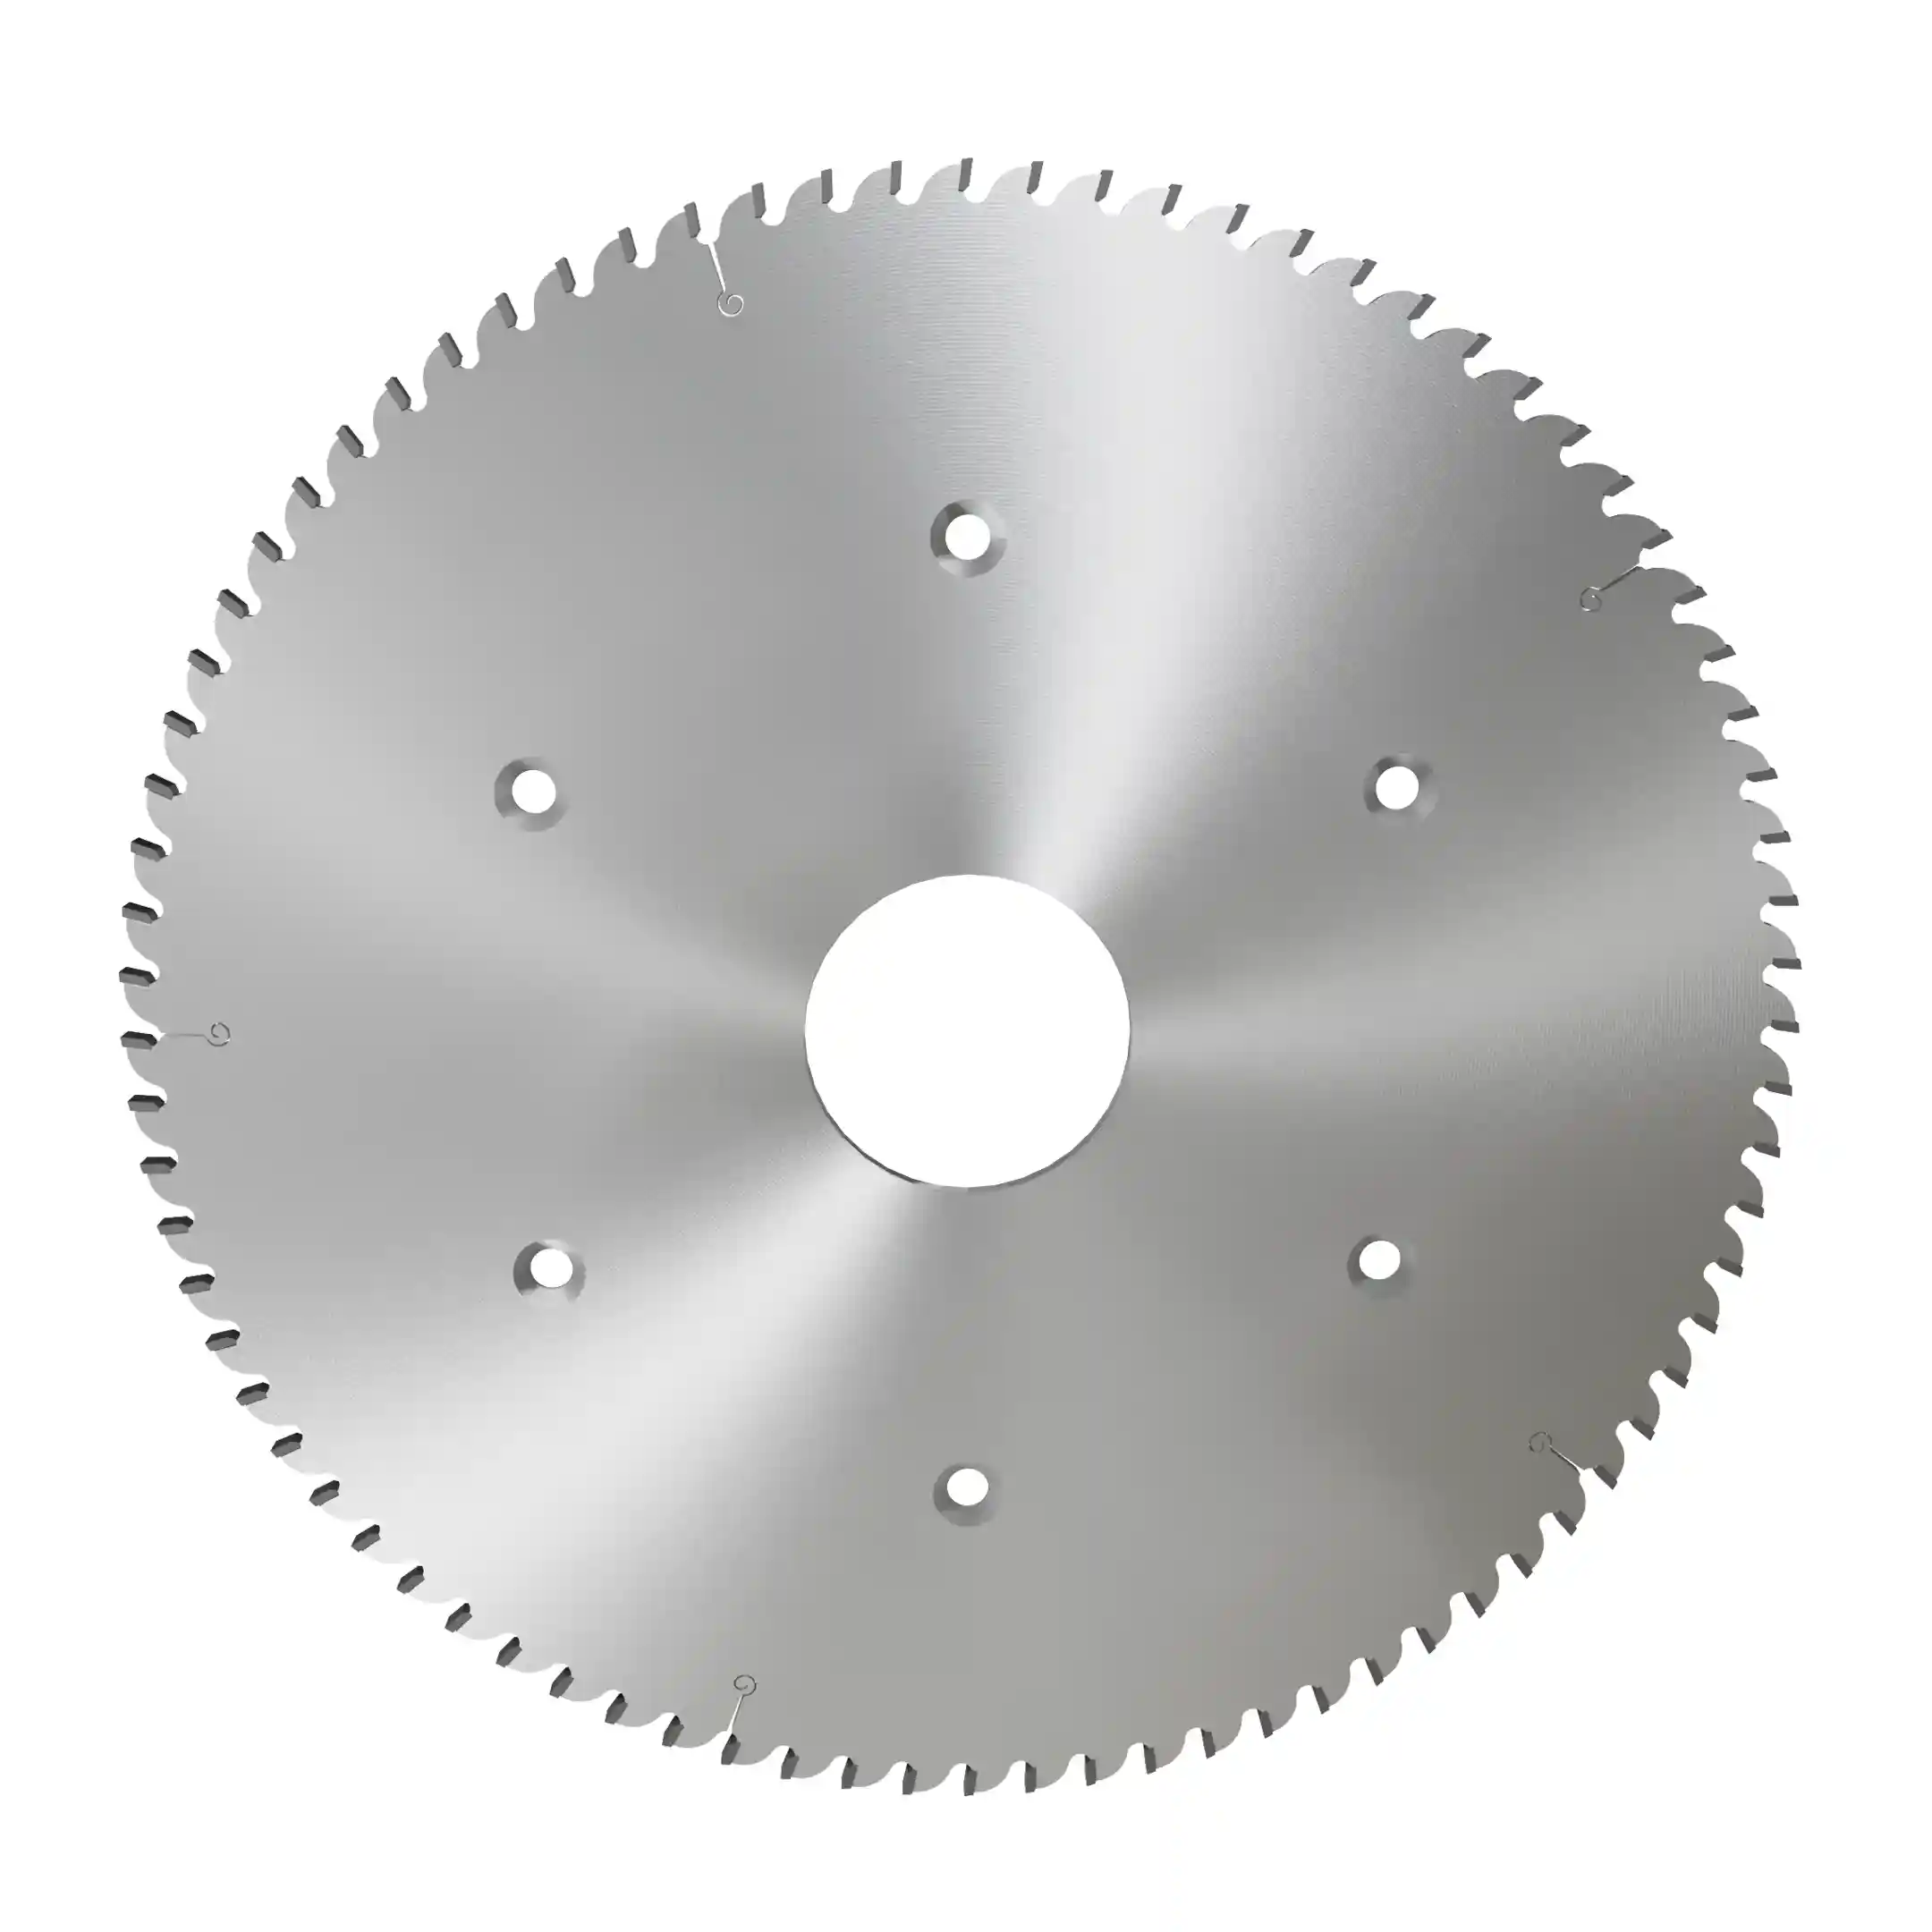
Applicazioni tipiche
- Operazioni di prefresatura e sgrossatura sulle linee automatiche di giunzione a pettine per legno massiccio.
- Preparazione mediante taglio trasversale senza scheggiature dei listelli selezionati prima della fresatura del profilo a pettine.
- Rifilatura preliminare per eliminare i difetti alle estremità e creare sezioni trasversali pulite e ortogonali, necessarie per un accoppiamento preciso della giunzione a pettine.
- Comunemente utilizzate nella produzione ad alta capacità di componenti in legno lamellare, semilavorati per mobili, porte ed elementi strutturali in legno.
Principali vantaggi prestazionali
- Progettate per il taglio trasversale pulito e senza scheggiature e per l’elevata asportazione di materiale dal legno massiccio sulle linee di giunzione a pettine ad alta velocità.
- I denti sono realizzati in metallo duro premium a grana ultrafine e garantiscono eccellente affilatura, resistenza superiore all’usura e taglienti puliti anche con avanzamenti elevati e forte asportazione di materiale.
- Il corpo della lama, realizzato con precisione in acciaio per utensili di alta qualità, offre rigidità eccezionale, basse vibrazioni ed eccellente stabilità termica nel funzionamento continuo.
- La speciale geometria di taglio contribuisce a mantenere la qualità anche in condizioni di carico e avanzamento elevati.
- La stabilità di rotazione e la bassa rumorosità assicurano prestazioni costanti e affidabili nella produzione industriale 24 ore su 24, 7 giorni su 7.
- La disposizione precisa dei fori di montaggio garantisce un allineamento affidabile e una precisione ripetibile per giunzioni a pettine di alta qualità.
Problemi risolti da questa lama circolare
- Strappi, scheggiature e formazione di fibre nei tagli trasversali del legno massiccio prima della profilatura a pettine.
- Qualità irregolare delle superfici di testa, che causa un accoppiamento impreciso delle giunzioni, linee di colla deboli e maggiori percentuali di scarto.
- Prestazioni di taglio instabili durante l’elevata asportazione di materiale, con conseguenti rilavorazioni frequenti e minore efficienza della linea.
- Rumore e vibrazioni eccessivi causati da un design inadeguato della lama, una geometria dei denti non idonea o una disposizione errata dei fori di montaggio.
- Usura prematura e durata imprevedibile dell’utensile nella lavorazione ad alto volume di specie legnose dure o abrasive.
Note applicative
- Adeguare forma e numero dei denti, angolo di attacco e parametri di taglio alla specie legnosa, al contenuto di umidità e alle dimensioni della sezione.
- Verificare che diametro del foro, fori di trascinamento, schema delle svasature e superfici di serraggio corrispondano esattamente alla macchina, per garantire una rotazione priva di vibrazioni.
- Mantenere pulite e geometricamente corrette le superfici di accoppiamento del mandrino e dell’albero; controllare regolarmente l’oscillazione per preservare la precisione e la resistenza complessiva della giunzione a pettine.
- Eseguire tempestivamente la pulizia e l’affilatura per mantenere superfici prive di scheggiature, forza di taglio uniforme e durata ottimale dell’utensile.
- In determinate configurazioni di linea, l’abbinamento di questa lama sgrossatrice a un modulo cippatore dedicato può migliorare ulteriormente l’evacuazione dei trucioli e la stabilità complessiva del processo.